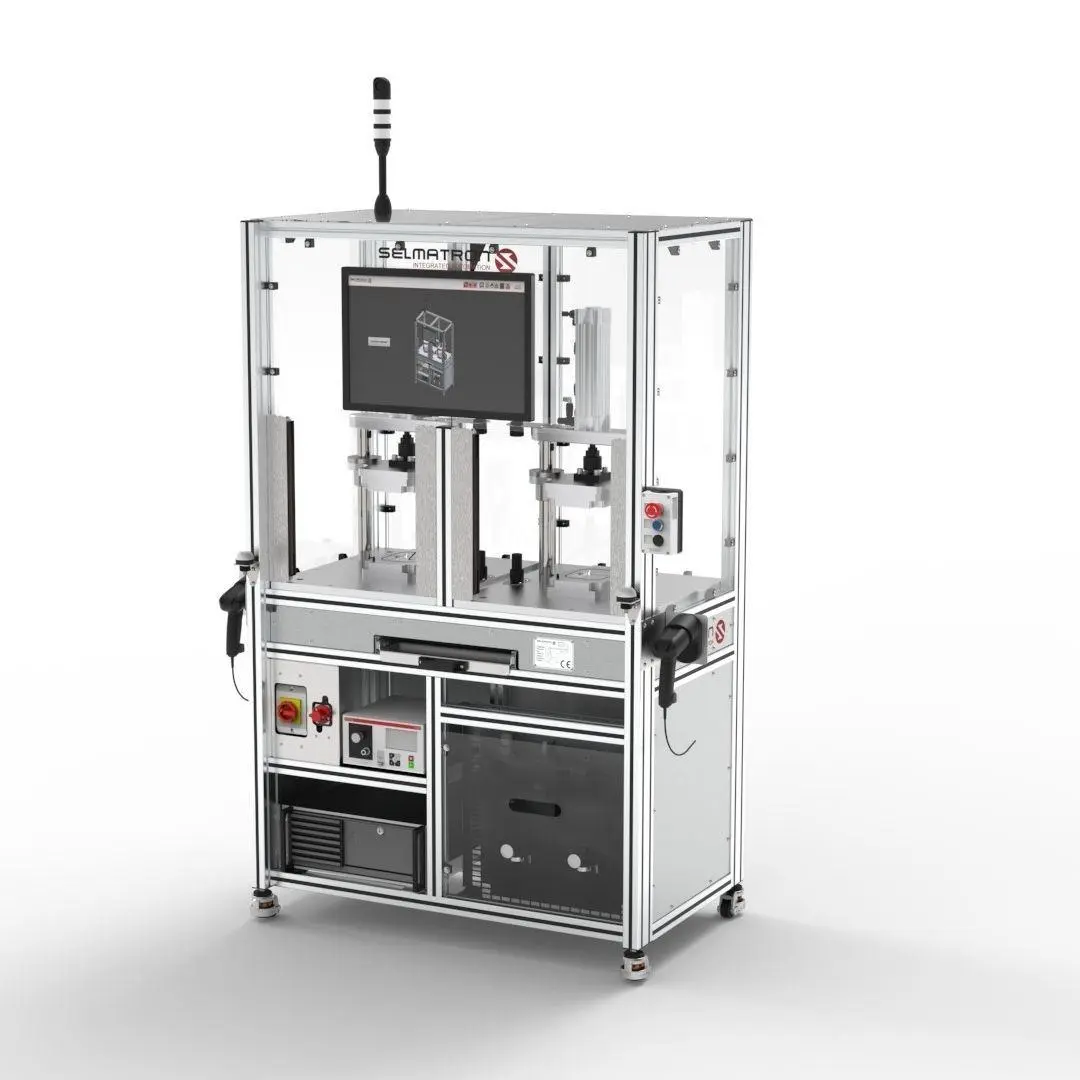
در بسیاری از قطعات صنعتی، اطمینان از آب بندی و عدم وجود نشتی یکی از مراحل مهم کنترل کیفیت است. نشتی ممکن است در اثر وجود ترک، سوراخ، عدم ریخته گری مناسب، خرابی آب بندی، اتصال نامناسب یا ایراد در مونتاژ ایجاد شود و بسته به نوع قطعه، پیامدهایی مانند افت عملکرد، کاهش عمر کاری یا حتی ایجاد خطر ایمنی داشته باشد.
یکی از روش های متداول برای بررسی نشتی، تست نشتی به روش افت فشار است.
در این روش، قطعه ابتدا با هوا یا گاز مناسب تا فشار مشخصی پر می شود. سپس ارتباط آن با منبع فشار قطع شده و فشار داخل قطعه برای مدت مشخصی اندازه گیری می شود. اگر فشار بیش از مقدار مجاز کاهش پیدا کند، سیستم وجود نشتی را تشخیص می دهد.
نکته مهم این است که Pressure Decay صرفاً یک «اندازه گیری فشار» نیست. دما، حجم داخلی قطعه، زمان تست، پایداری مکانیکی قطعه، آب بندی فیکسچر و حتی مدار پنوماتیک دستگاه همگی می توانند روی نتیجه تأثیر بگذارند.
تست افت فشار چگونه کار می کند؟
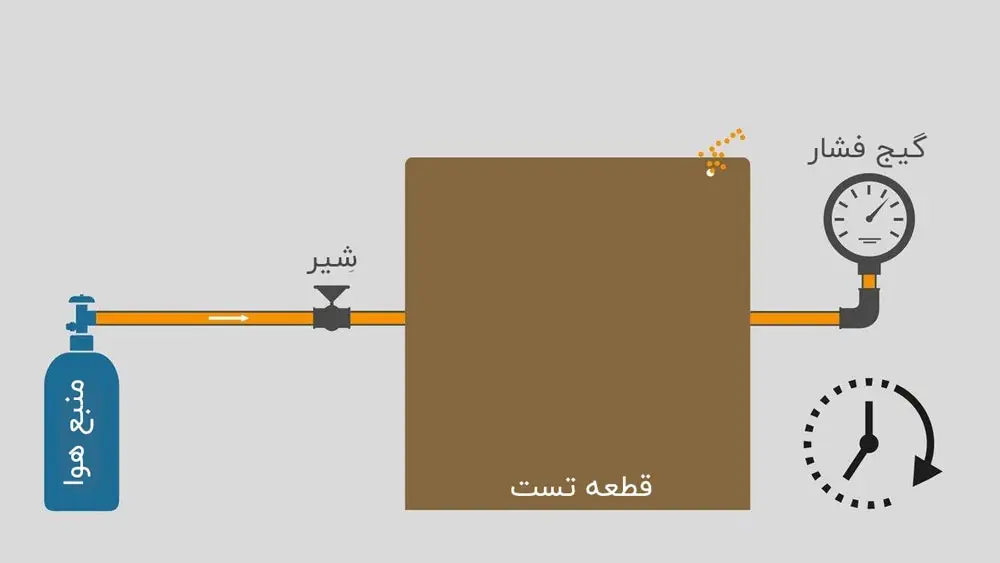
روش اندازه گیری نشتی به روش افت فشار بسیار ساده است. فرض کنید یک قطعه را کاملاً آب بندی کرده ایم و داخل آن هوا را تا فشار مشخصی افزایش داده ایم؛ اگر هیچ نشتی وجود نداشته باشد، در شرایط پایدار فشار نباید تغییری کند.
اما اگر مسیر نشتی وجود داشته باشد، هوای داخل قطعه به مرور خارج می شود و در نتیجه فشار کاهش پیدا می کند.
البته این رابطه در عمل به عوامل دیگری نیز وابسته است. طبق ASTM E2930، محاسبه نرخ نشتی در این روش بر اساس تغییر جرم گاز و با در نظر گرفتن فشار، دما و زمان انجام می شود.
بنابراین دستگاه تست نشتی به جای اینکه مستقیماً سوراخ یا محل نشتی را مشاهده کند، اثر نشتی روی فشار داخل یک حجم بسته را اندازه گیری می کند.
این موضوع یکی از تفاوت های مهم روش افت فشار با روش هایی مانند اندازه گیری تست نشتی به استفاده از حباب آب است.
مراحل انجام تست افت فشار
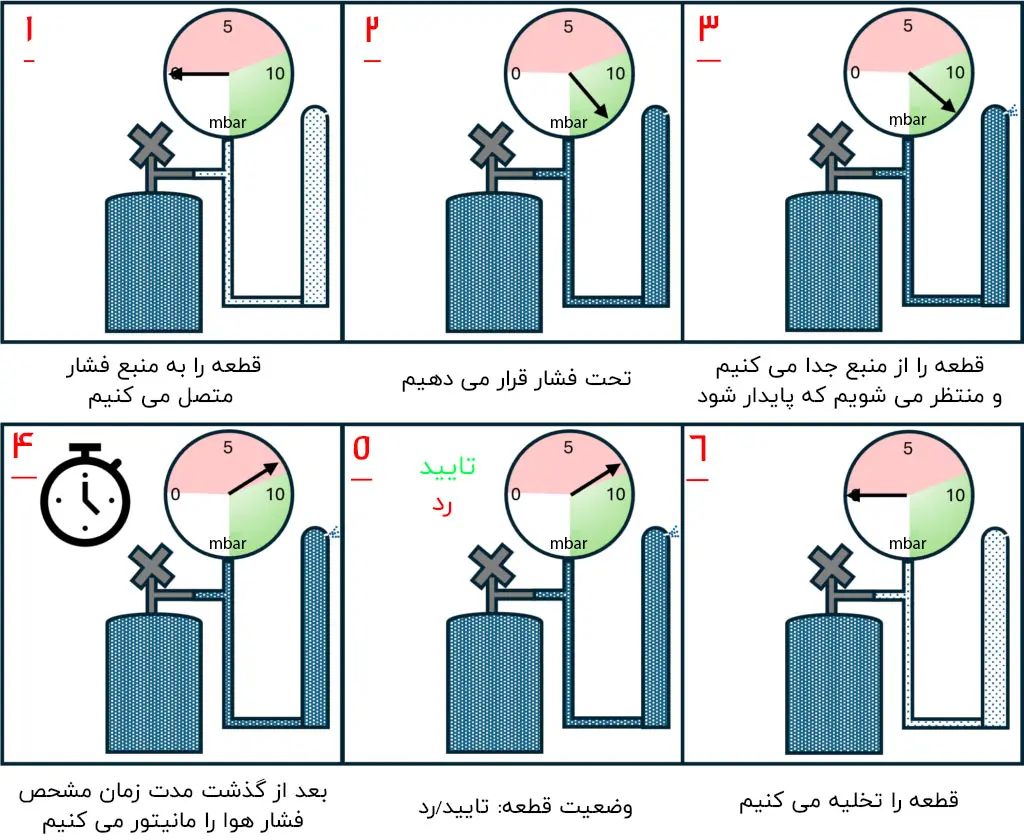
یک سیکل معمول تست افت فشار از چهار قسمت تشکیل میشود:
1. پر کردن قطعه
در مرحله پر شدن، شیر ورودی باز می شود و هوای فشرده وارد قطعه می شود، سپس فشار تا مقدار تعیین شده در تست افزایش پیدا می کند؛ برای مثال، اگر در تست پلن ما، فشار تست 4 بار باشد، روش تست بدین صورت خواهد بود که هوای فشرده به داخل قطعه وارد می شود و پس از رسیدن فشار به محدوده موردنظر، ارتباط قطعه با منبع فشار قطع می شود.
2. پایدار شدن فشار
این مرحله یکی از مهم ترین بخش های تست افت فشار است، که کمتر به آن توجه می شود.
بعد از اینکه قطعه با هوای فشرده پر شد و به فشار مورد نظر رسید، دمای گاز و شرایط مکانیکی قطعه بلافاصله به حالت پایدار نمی رسند. به همین دلیل اگر بلافاصله بعد از پر شدن شروع به اندازه گیری کنیم، ممکن است کاهش فشار مشاهده شده ناشی از تغییرات دما یا رفتار مکانیکی سیستم باشد، نه نشتی واقعی.
در مرحله پایداری، قطعه برای مدت مشخصی در فشار تست نگه داشته می شود تا شرایط پایدارتر شوند. مدت زمانی که برای پایداری نیاز هست به عواملی مانند جنس و ساختار قطعه، حجم داخلی، فشار تست، جنس آب بندی ها، تغییر شکل احتمالی قطعه، دمای محیط و حجم مدار تست وابسته است.
در منابع فنی نیز تأکید شده که مدت زمانی که لازم است قطعه به حالت پایدار برسد ممکن است در بعضی قطعات حتی از زمان واقعی اندازه گیری طولانی تر باشد.
3. اندازه گیری افت فشار
بعد از پایدار شدن شرایط، مرحله اصلی تست آغاز می شود. در این مرحله فشار داخل حجم تست توسط سنسور فشار (ترنسمیتر فشار) اندازه گیری می شود و تغییر فشار در یک بازه زمانی مشخص ثبت می شود.
فرض کنیم: فشار شروع تست P₁، فشار پایان تست P₂و زمان تست t باشد، در ساده ترین حالت:
ΔP = P₁ − P₂
هرچه افت فشار بیشتر باشد، احتمال وجود نشتی بیشتر است.
دستگاه می تواند نتیجه را به صورت افت فشار (ΔP) یا نرخ کاهش فشار (ΔP/Δt) نمایش دهد. در بعضی سیستم ها نیز این مقدار با توجه به حجم تست به به دبی نشتی تبدیل می شود.
4. تخلیه فشار
بعد از پایان اندازه گیری، فشار باقی مانده داخل قطعه باید به صورت کنترل شده تخلیه شود. با باز شدن شیر تخلیه، هوای فشرده از قطعه خارج شده و سیستم برای سیکل بعدی آماده می شود.
در یک دستگاه اتوماتیک، پس از تخلیه شدن هوا، معمولاً فیکسچر باز شده و قطعه بعدی وارد فرآیند می شود.
یک نمودار ساده از سیکل Pressure Decay
اگر فشار را برحسب زمان رسم کنیم، شکل کلی سیکل تقریباً چنین است:
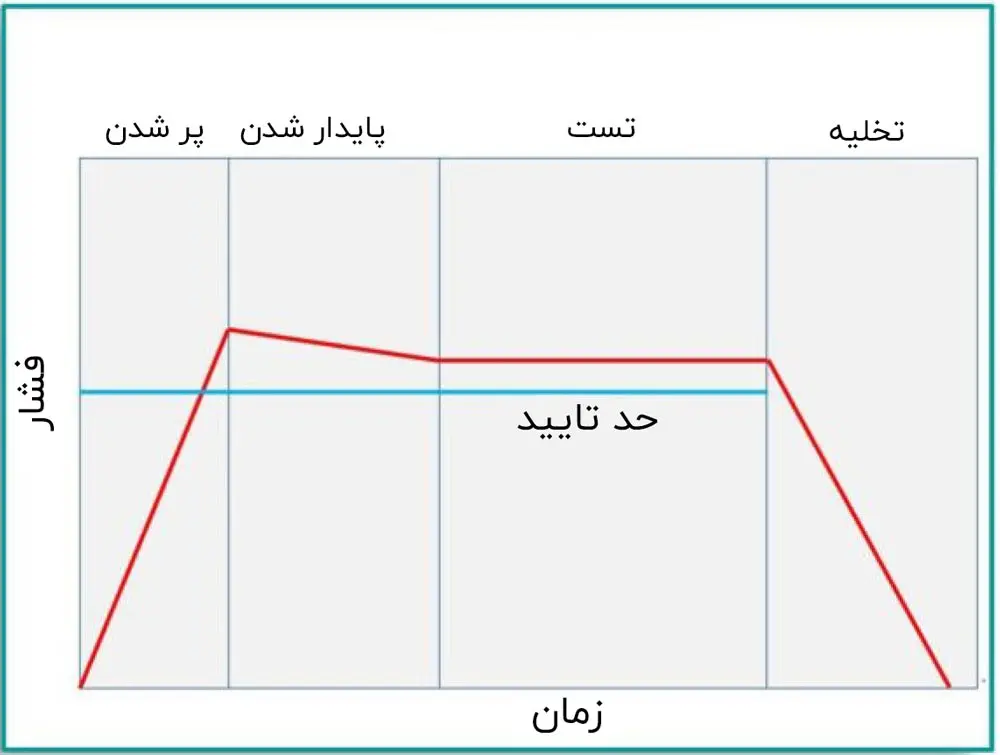
فشار افزایش پیدا می کند؛ فشار کمی تغییر می کند تا شرایط پایدار شود؛ اگر قطعه سالم باشد، منحنی فشار تقریباً ثابت می ماند؛اگر قطعه نشتی داشته باشد، فشار در این قسمت کاهش پیدا می کند. در نهایت فشار تخلیه می شود.
این تفاوت بین قطعه سالم و قطعه نشتی دار را می توان به خوبی در نمودارهای واقعی تجهیزات تست نشتی مشاهده کرد.
افت فشار چگونه به نرخ کاهش فشار تبدیل می شود؟
یکی از نکات مهم در روش افت فشار این است که افت فشار به تنهایی نرخ نشتی را مشخص نمی کند.
فرض کنید دو قطعه داریم: قطعه اول: حجم داخلی 1 لیتر و قطعه دوم: حجم داخلی 100 لیتر
اگر هر دو قطعه یک مقدار ثابت، مثلاً 10 mbar افت فشار داشته باشند، نمی توان گفت نرخ نشتی آنها یکسان است. زیرا مقدار گاز خارج شده به حجم سیستم نیز وابسته است.
برای یک حجم ثابت و در شرایط ساده شده، رابطه مفهومی را می توان به شکل زیر نوشت:
Leak rate ∝ ΔP×V/t
که در آن:
ΔP: تغییر فشار
V: حجم مؤثر تست
t: زمان اندازه گیری
در یک فرم ساده شده، با فرض دمای ثابت و تعریف مناسب واحدها، می توان از رابطه زیر برای تبدیل افت فشار به نرخ نشتی استفاده کرد:
Q=ΔP×V/P_ref×t
البته در کاربردهای دقیق صنعتی باید فشار مطلق، دما، واحدهای مرجع و مدل محاسباتی دستگاه در نظر گرفته شوند. در استاندارد ASTM E2930 نیز محاسبه را بر مبنای قانون گاز ایده آل و فشار، دما و زمان اندازه گیری تعریف می کند.
از این رو ممکن است خروجی دستگاه های تست نشتی با واحدهایی مانند mbar/s، Pa/s، sccm، cm³/min، Pa·m³/s نمایش داده شود. البته در صورتی که دستگاه تست نشتی باید به صورت دبی نشان داده شود، بهتر است دستگاه به روش تست نشتی با سنسور دبی ساخته شود.
چرا دما در تست افت فشار اهمیت دارد؟
یکی از مهم ترین منابع خطا در این روش، دما است. اگر هوای داخل قطعه هنگام پر شدن گرم شود و سپس در مرحله پایدار شدن یا تست سرد شود، حتی در صورت نبودن نشتی، فشار کاهش پیدا می کند.
یعنی دستگاه ممکن است کاهش فشار را مشاهده کند، در حالی که هیچ گازی از قطعه خارج نشده است. به همین دلیل نمی توان هر کاهش فشاری را به صورت مستقیم معادل نشتی در نظر گرفت. در واقع:
افت فشار = اثر نشتی + اثرات حرارتی + اثرات مکانیکی + خطاهای سیستم
برای همین طراحی صحیح مرحله پایدار شدن اهمیت زیادی دارد.
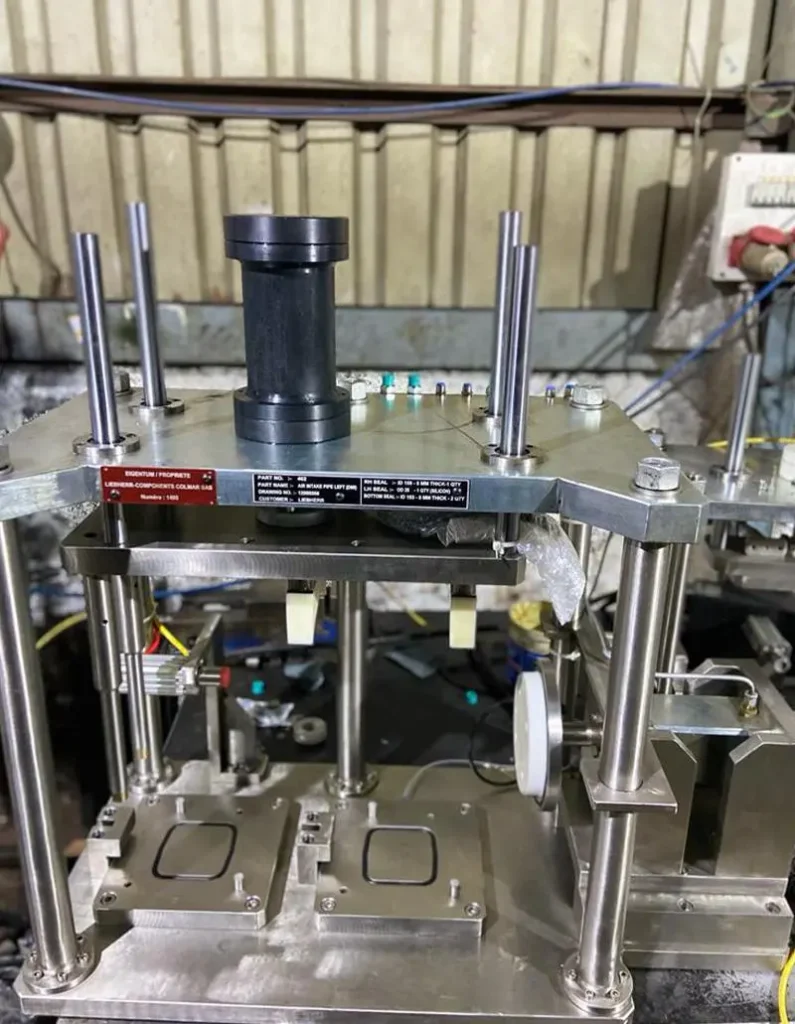
فیکسچر چه نقشی در تست نشتی دارد؟
یکی از اشتباهات رایج این است که تصور کنیم اگر ترانسمیتر فشاری که در دستگاه استفاده می شود، دقت بالایی داشته باشد، دستگاه حتماً تست دقیقی انجام می دهد. اما این گزاره دقیق نیست.
در عمل، فیکسچر و آب بندی آن را شاید بتوان مهترین قسمت از سیستم اندازه گیری دانست.
پرواضح است که اگر آب بندی فیکسچر ایراد داشته باشد و به صورت صحیح انجام داده نشود، دستگاه افت فشار را مشاهده می کند؛ حتی اگر خود قطعه کاملاً سالم باشد. به همین دلیل در طراحی دستگاه باید مواردی مانند نوع Seal، جنس O-Ring، نیروی کلمپ، آب بندی سطح، هم محوری، نحوه اتصال قطعه و تکرارپذیری مکانیزم کلمپ در نظر گرفته شوند.
در سیستم های صنعتی حتی ممکن است از آرایش های چندشیره استفاده شود تا نشتی در مسیرهای اتصال و شیرها باعث ایجاد نتیجه اشتباه نشود.
آیا هر افت فشار به معنی نشتی است؟
خیر. این یکی از مهم ترین نکاتی است که هنگام تفسیر نتایج تست افت فشار باید در نظر گرفت. کاهش فشار ممکن است به دلایل مختلفی ایجاد شود:
1. نشتی واقعی قطعه
مانند ترک، سوراخ، تخلخل، نشتی در اتصال یا خرابی محل آب بندی
2. تغییر دما
هوای فشرده پس از پر شدن ممکن است گرم شده باشد و هنگام رسیدن به تعادل حرارتی، فشار کاهش پیدا کند.
3. تغییر حجم قطعه
برخی قطعات هنگام اعمال فشار کمی تغییر شکل می دهند.
4. نشتی در فیکسچر
ممکن است خود قطعه سالم باشد ولی فیکسچر، شیلنگ یا اتصال دستگاه نشتی داشته باشد.
به همین دلیل طراحی یک تست تست افت فشار قابل اعتماد، فقط انتخاب یک سنسور فشار دقیق نیست؛ بلکه کل سیستم اندازه گیری باید پایدار و تکرارپذیر باشد.
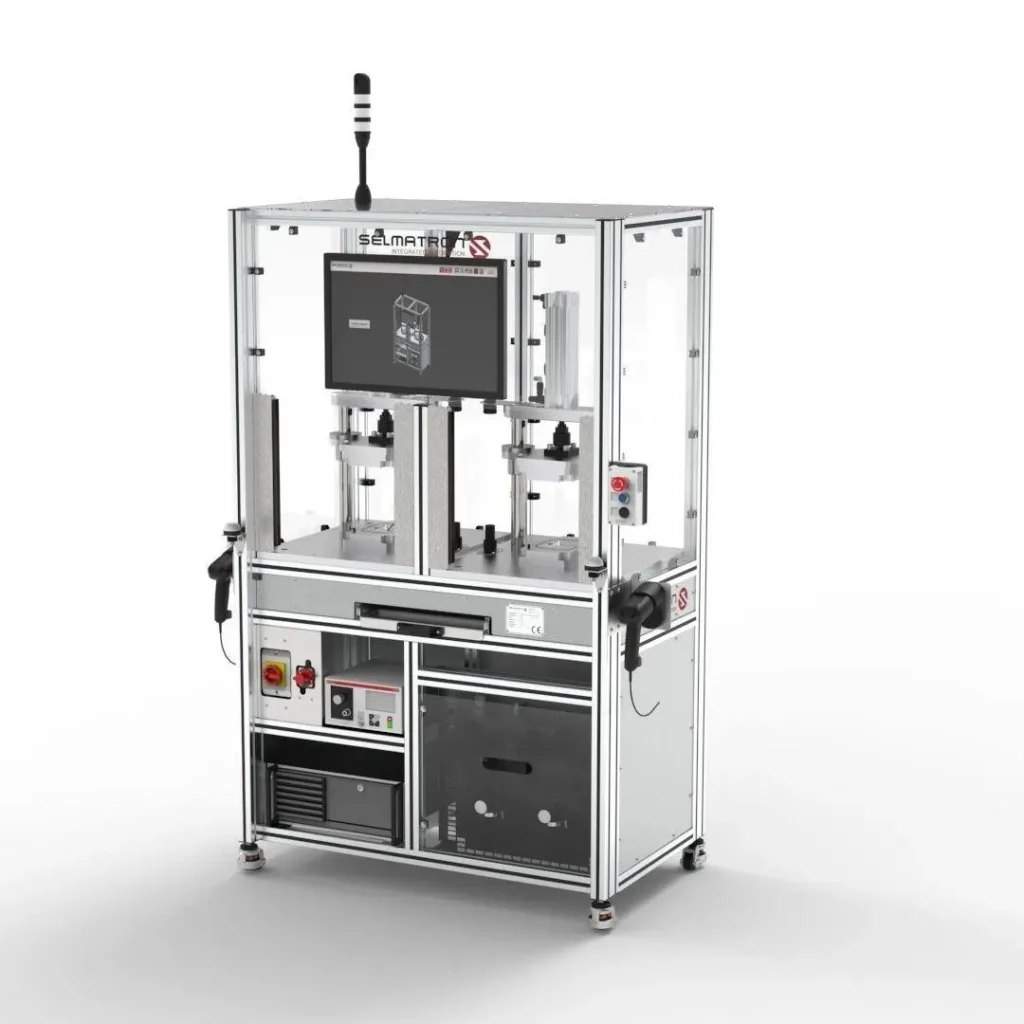
تست افت فشار چه کاربردهایی دارد؟
این تست به دلیل سادگی، ارزان و در دسترس بودن در بسیاری از کاربردهای صنعتی استفاده می شود. مهمترین صنایعی که از این تست استفاده می کنند عبارتند از
صنعت خودرو
برای تست نشتی قطعات سیستم خنک کاری، واترپمپ، رادیاتور، اجزای ترمز از جمله بوستر، مستر سیلندر، سیلندر ترمز)، اجزای هیدرولیک، سیستم سوخت رسانی، گیربکس و قطعات انتقال قدرت
تجهیزات پزشکی
به دلیل اینکه مستقیم با جان انسانها سر و کار دار، در بسیار از اقلام پزشکی استفاده می شود از جمله شیرآلات و اتصالات، برای بررسی نشتی بدنه، اتصالات و مسیرهای داخلی، تجهیزات هیدرولیک و پنوماتیک و برای کنترل آب بندی قطعات و مجموعه های تحت فشار.
قطعات الکترونیکی و محفظه ها
در مواردی که هدف بررسی آب بندی یک هوزینگ یا مدار باشد.
خطوط تولید
به دلیل امکان تعیین حد تایید/معیوب و ثبت نتیجه، تست افت فشار قابلیت مناسبی برای اتوماسیون کنترل کیفیت دارد.
مزایای Pressure Decay
مهم ترین مزایای این روش عبارت اند از:
غیرمخرب بودن: همیشه قطعه پس از تست قابل استفاده است (به جز موارد معدود)
عدم نیاز به گاز ردیاب: برای بسیاری از کاربردها هوای فشرده یا گاز مناسب کافی است.
قابلیت اتوماسیون: می توان تست را به PLC، HMI و سیستم کنترل خط تولید متصل کرد.
قابلیت تعیین Pass/Fail: حد مجاز نشتی می تواند در برنامه دستگاه تعریف شود.
قابلیت ثبت داده: فشار، افت فشار، نرخ نشتی و نتیجه تست می توانند ثبت شوند.
سایکل تایم مناسب: در قطعات مناسب، تست می تواند در مدت کوتاهی انجام شود. البته زمان واقعی به حجم قطعه، حساسیت موردنیاز و طراحی سیستم وابسته است.
محدودیت های تست افت فشار
در کنار مزایا، این روش محدودیت هایی هم دارد.
محل نشتی را مشخص نمی کند: تست افت فشار معمولاً یک روشی جامع برای اندازه گیری نشتی کل قطعه است؛ یعنی مشخص می کند کل مجموعه چه مقدار نشتی دارد، اما محل سوراخ یا ترک را نشان نمی دهد.
به دما حساس است: تغییر دما می تواند می تواند نتیجه را، حتی به میزان بسیار اندک تحت تأثیر قرار دهد.
برای قطعات بسیار بزرگ ممکن است مناسب نباشد: افزایش حجم تست می تواند حساسیت و زمان موردنیاز را تحت تأثیر قرار دهد.
قطعات تغییرشکل پذیر مشکل ساز هستند: اگر حجم قطعه هنگام اعمال فشار تغییر کند، بخشی از تغییر فشار ممکن است ناشی از رفتار مکانیکی قطعه باشد.
برای نشتی های بسیار کوچک ممکن است روش دیگری لازم باشد: در کاربردهایی که حساسیت بسیار بالایی مورد نیاز است، این روش شاید بهترین روش نباشد و روشهایی مانند تست نشتی به روش دبی جرمی یا تست نشتی تفاضلی گزینه های مناسبتری باشند.
کالیبراسیون و اعتبارسنجی تست
یک دستگاه تست افت فشار فقط زمانی قابل اتکا است که بتوان از صحت عملکرد آن اطمینان داشت.
یکی از روش های رایج برای بررسی عملکرد سیستم استفاده از مرجع نشتی با مقدار مشخص است. در این روش، سیستم با یک مرجع دارای نرخ نشتی مشخص آزمایش می شود تا مشخص شود دستگاه مقدار مورد انتظار را تشخیص می دهد.
این موضوع با «کالیبراسیون سنسور فشار» تفاوت دارد؛ زیرا ممکن است سنسور فشار کاملاً دقیق باشد اما کل سیستم، به دلیل مشکل در فیکسچر یا مدار پنوماتیک، نتیجه صحیحی ارائه نکند. استفاده از مرجع استاندارد برای بررسی عملکرد کل روش تست در منابع صنعتی نیز توصیه شده است.
جمع بندی
تست افت فشار یکی از روش های متداول برای تشخیص نشتی در قطعات و مجموعه های صنعتی است. در این روش، قطعه تا فشار مشخصی پر می شود، از منبع فشار جدا شده و پس از یک مرحله پایداری، تغییر فشار آن در مدت مشخصی اندازه گیری می شود. اگر افت فشار از محدوده مجاز بیشتر باشد، قطعه به عنوان نشتی دار شناسایی می شود.
اما دقت یک تست تست افت فشار فقط به دقت سنسور فشار وابسته نیست. حجم تست، دما، زمان پایداری، فیکسچر، آب بندی، مدار پنوماتیک و روش محاسبه نرخ نشتی همگی در نتیجه نهایی نقش دارند.به همین دلیل، طراحی یک دستگاه تست نشتی صنعتی نیازمند نگاه همزمان به قطعه، فیکسچر، پنوماتیک، ابزار دقیق و منطق کنترل است.
در پروژه هایی که نیاز به کنترل نشتی قطعات دارند، انتخاب روش مناسب تست و طراحی فیکسچر و مدار تست باید متناسب با نوع قطعه، فشار تست، حجم داخلی و حد مجاز نشتی انجام شود.
ساخت دستگاه تست نشتی یکی از خدمات میدیا ماشین برای پروژههایی است که به تست نشتی خودکار و قابل تکرار در فرآیند تولید نیاز دارند.
بدون دیدگاه