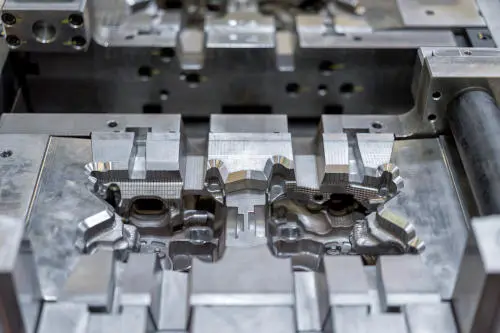
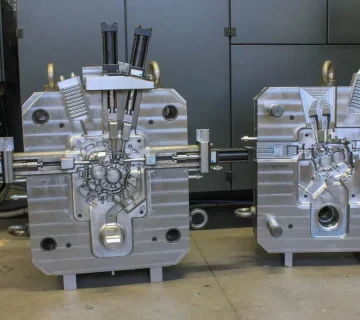
ساخت قالب دایکست یکی از فرایندهای تخصصی در صنعت ریخته گری و تولید قطعات فلزی است. این قالب ها باید بتوانند در شرایط کاری سخت، شامل فشار بالای تزریق، دمای زیاد فلز مذاب و چرخه های مکرر حرارتی و مکانیکی، عملکرد قابل اطمینانی داشته باشند. به همین دلیل، ساخت آن ها به مجموعه ای از عملیات مهندسی، ماشین کاری دقیق، عملیات حرارتی، مونتاژ و تست نیاز دارد.
کیفیت نهایی قالب تنها به دقت ماشین کاری قطعات آن وابسته نیست؛ بلکه انتخاب صحیح فولاد، رعایت ترتیب عملیات تولید، دقت در ساخت اجزای مختلف و کنترل عملکرد مکانیزم های قالب نیز اهمیت زیادی دارد.
در این مقاله، مراحل اصلی ساخت قالب دایکست را از آماده سازی مواد اولیه تا تست نهایی بررسی می کنیم و توضیح می دهیم که هر مرحله چه نقشی در کیفیت و عملکرد قالب دارد.
ساخت قالب دایکست از چه مراحلی تشکیل می شود؟
ساخت قالب دایکست معمولا شامل مراحل زیر است:
- بررسی نقشه ها و آماده سازی اطلاعات ساخت
- انتخاب فولاد و تهیه مواد اولیه
- برشکاری و آماده سازی بلوک های فولادی
- ماشین کاری اولیه و خشن کاری
- عملیات حرارتی و سخت کاری
- ماشین کاری نهایی و نهایی کردن جزئیات قالب
- مونتاژ اجزا و تنظیم مکانیزم ها
- کنترل ابعادی و بررسی عملکرد قالب
- تست قالب و اصلاحات احتمالی
ترتیب دقیق بعضی از این عملیات به نوع فولاد، ساختار قالب، ابعاد قطعات و روش تولید بستگی دارد. برای مثال، در بیشتر قطعات عملیات حرارتی پس از خشن کاری انجام می شود تا تنش های ناشی از ماشین کاری اولیه کاهش یابد و سپس ماشین کاری نهایی روی فولاد سخت کاری شده انجام می گیرد.
۱. بررسی نقشه ها و آماده سازی اطلاعات ساخت
اولین مرحله در ساخت قالب دایکست، بررسی کامل اطلاعات مهندسی و نقشه های ساخت است. در این مرحله باید مشخصات هندسی قطعه، ساختار قالب، ابعاد اجزای مختلف و الزامات عملکردی آن بررسی شوند.
اطلاعات مورد نیاز معمولا شامل موارد زیر است:
- مدل سه بعدی قالب و قطعات تشکیل دهنده آن
- نقشه های دوبعدی اجزای قالب
- مشخصات ابعادی و تلرانس های مورد نیاز
- جنس فولاد و مشخصات عملیات حرارتی
- نوع دستگاهی که قرار است با آن ریخته گری انجام شود (تناژ آن)
- موقعیت و ابعاد ماهیچه ها و کشویی ها
- نقشه سیستم راهگاهی و کانال های خنک کاری
- مشخصات مکانیزم پران و اجزای حرکتی
در این مرحله، نقشه های ساخت برای بخش های مختلف قالب آماده می شوند و روش مناسب تولید هر قطعه مشخص می شود.
برای مثال، ساخت حفره اصلی قالب ممکن است به ماشین کاری CNC و اسپارک نیاز داشته باشد، در حالی که ساخت بعضی قطعات استاندارد یا اجزای ساده تر با روش های متداول ماشین کاری انجام می شود. بررسی دقیق اطلاعات در ابتدای کار کمک می کند تا از بروز خطاهای ابعادی، تداخل قطعات و اصلاحات پرهزینه در مراحل بعد جلوگیری شود.
۲. انتخاب فولاد مناسب برای قالب دایکست
انتخاب فولاد یکی از مهم ترین تصمیم ها در ساخت قالب دایکست است. قالب در طول عمر کاری خود بارها در معرض تماس با فلز مذاب و تغییرات شدید دمایی قرار می گیرد. علاوه بر آن، فشار تزریق و نیروهای مکانیکی نیز تنش های قابل توجهی به اجزای آن وارد می کنند.
به همین دلیل، معمولا برای ساخت بخش های اصلی و تحت تنش قالب از فولادهای ابزار مناسب کار گرم (Hot Work Tool Steel) استفاده می شود. یکی از فولادهای شناخته شده در این کاربرد، فولاد ۱.۲۳۴۴(H۱۳) یا ۱.۲۳۴۳(H۱۱) است که به دلیل مقاومت مناسب در برابر حرارت، شوک حرارتی، خستگی حرارتی و سایش در بسیاری از قالب های دایکست مورد استفاده قرار می گیرد.
البته انتخاب فولاد فقط به نام گرید آن محدود نمی شود. عواملی مانند ابعاد قطعه، جنس آلیاژ تزریقی، دمای کاری، فشار تزریق، تیراژ مورد انتظار و شرایط خنک کاری باید در انتخاب نهایی در نظر گرفته شوند.
همچنین تمام اجزای قالب لزوما از یک نوع فولاد ساخته نمی شوند. ممکن است برای حفره و ماهیچه های اصلی از فولاد مقاوم به حرارت و برای صفحات نگهدارنده، اجزای راهنما یا بخش های دیگر از فولادهای متناسب با وظیفه آن ها استفاده شود.
برای آشنایی بیشتر با گریدهای فولادی و معیارهای انتخاب آن ها، مقاله «انتخاب فولاد قالب دایکست» را مطالعه کنید.
۳. برشکاری و آماده سازی بلوک های فولادی
پس از انتخاب فولاد، مواد اولیه به ابعاد مورد نیاز برای ساخت اجزای مختلف قالب برش داده می شوند.
در این مرحله معمولا از اره نواری یا روش های مناسب برش فولاد استفاده می شود. ابعاد اولیه بلوک ها باید با در نظر گرفتن اضافه ماشین کاری تعیین شوند تا امکان رسیدن به ابعاد نهایی در مراحل بعد فراهم باشد. پس از برش، سطوح بلوک ها در صورت نیاز تسطیح می شوند و عملیات آماده سازی اولیه انجام می گیرد.
یکی از نکات مهم در این مرحله، توجه به وضعیت مواد اولیه و تنش های داخلی فولاد است. در قطعات بزرگ یا بلوک هایی که تحت ماشین کاری سنگین قرار می گیرند، مدیریت تنش های پسماند اهمیت زیادی دارد؛ زیرا آزاد شدن این تنش ها می تواند باعث تغییر شکل قطعه در ادامه فرایند ساخت شود.
۴. ماشین کاری اولیه و خشن کاری (Rough Machining)
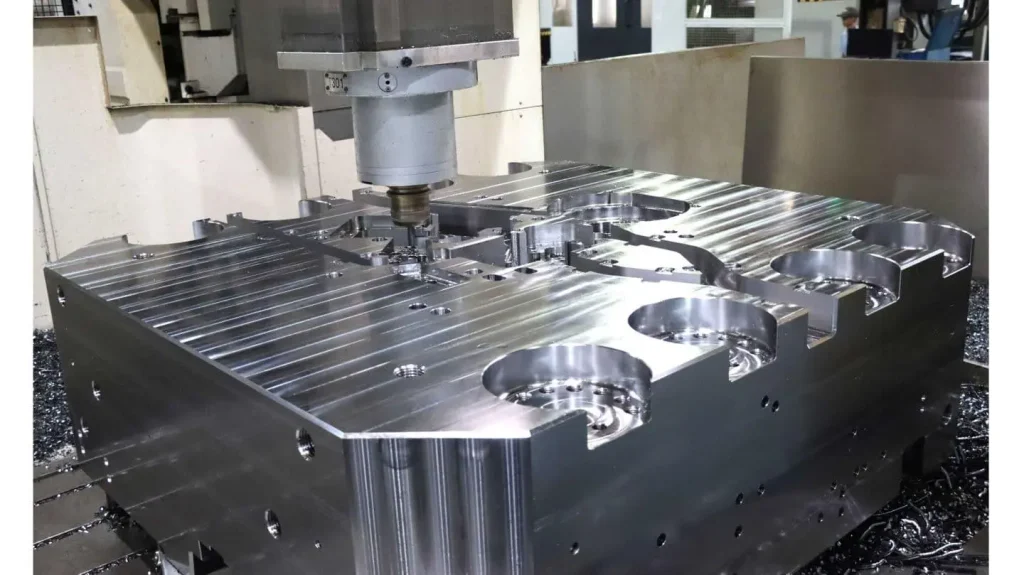
پس از آماده سازی مواد اولیه، ماشین کاری قطعات اصلی قالب آغاز می شود. هدف در این مرحله، حذف بخش عمده مواد اضافی و ایجاد شکل اولیه قطعات است.
ماشین کاری اولیه معمولا با استفاده از دستگاه های فرز CNC و سایر تجهیزات مناسب انجام می شود. در این مرحله، ویژگی هایی مانند سطوح اصلی، ابعاد کلی بلوک، محل قرارگیری حفره ها، پله ها و بخش های اولیه هندسی ایجاد می شوند.
خشن کاری باید به گونه ای انجام شود که علاوه بر حذف مناسب مواد، امکان انجام عملیات تکمیلی و رسیدن به دقت نهایی نیز وجود داشته باشد.
در قطعاتی که قرار است عملیات حرارتی روی آن ها انجام شود، معمولا مقداری اضافه ماشین کاری برای پرداخت نهایی در نظر گرفته می شود. این موضوع اهمیت دارد؛ زیرا عملیات حرارتی ممکن است باعث تغییر ابعاد یا ایجاد تغییر شکل جزئی در قطعه شود.
کنترل وضعیت قطعه پس از خشن کاری نیز به شناسایی مشکلات احتمالی پیش از ورود به مراحل بعد کمک می کند.
۵. عملیات حرارتی و سخت کاری قطعات قالب
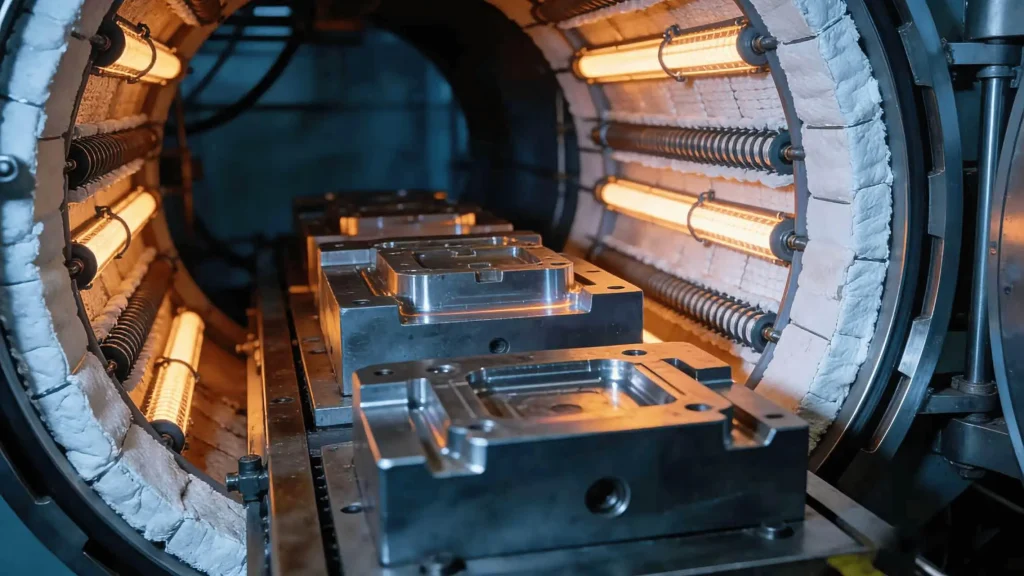
یکی از مراحل مهم ساخت قالب دایکست، عملیات حرارتی اجزای اصلی آن است. هدف از این عملیات، دستیابی به خواص مکانیکی مورد نیاز برای تحمل شرایط سخت کاری قالب است.
فولادهای ابزار کار گرم معمولا پس از آماده سازی و ماشین کاری اولیه، تحت عملیات سخت کاری و تمپر قرار می گیرند. روش دقیق عملیات به گرید فولاد و مشخصات مورد نظر بستگی دارد.
در فولادهای مناسب قالب دایکست، معمولا از فرایندهای کنترل شده کوئنچ و تمپر استفاده می شود. عملیات حرارتی در خلأ نیز یکی از روش های متداول برای کاهش مشکلاتی مانند اکسیداسیون و کربن زدایی سطحی است.
پس از عملیات حرارتی، سختی قطعه بررسی می شود تا مشخص شود که خواص مورد نظر حاصل شده است.
نکته مهم این است که سختی بالاتر همیشه به معنای عملکرد بهتر قالب نیست. اگر سختی بیش از حد انتخاب شود، ممکن است چقرمگی کاهش پیدا کند و قطعه در برابر ضربه یا تنش های موضعی آسیب پذیرتر شود. بنابراین، سختی نهایی باید متناسب با نوع فولاد، شرایط کاری و الزامات طراحی تعیین شود.
همچنین پس از عملیات حرارتی ممکن است بعضی از قطعات دچار تغییر ابعاد یا تابیدگی شوند. به همین دلیل، در بسیاری از پروژه ها پس از این مرحله، ماشین کاری نهایی انجام می شود.
۶. ماشین کاری نهایی و ایجاد جزئیات قالب
پس از عملیات حرارتی، نوبت به ماشین کاری نهایی اجزای قالب می رسد. در این مرحله، ابعاد دقیق، سطوح عملکردی و جزئیات هندسی مورد نیاز ایجاد می شوند.
بسته به ساختار قالب، ممکن است از چند روش ماشین کاری استفاده شود.
فرزکاری CNC
فرزکاری CNC برای ایجاد هندسه حفره قالب، سطوح پیچیده، ماهیچه ها و بخش های مختلف قالب استفاده می شود. استفاده از ماشین کاری چند محور می تواند ساخت سطوح پیچیده را ساده تر و دقیق تر کند. در این مرحله، انتخاب ابزار، شرایط برش، مسیر ابزار و نحوه مهار قطعه اهمیت زیادی دارد.
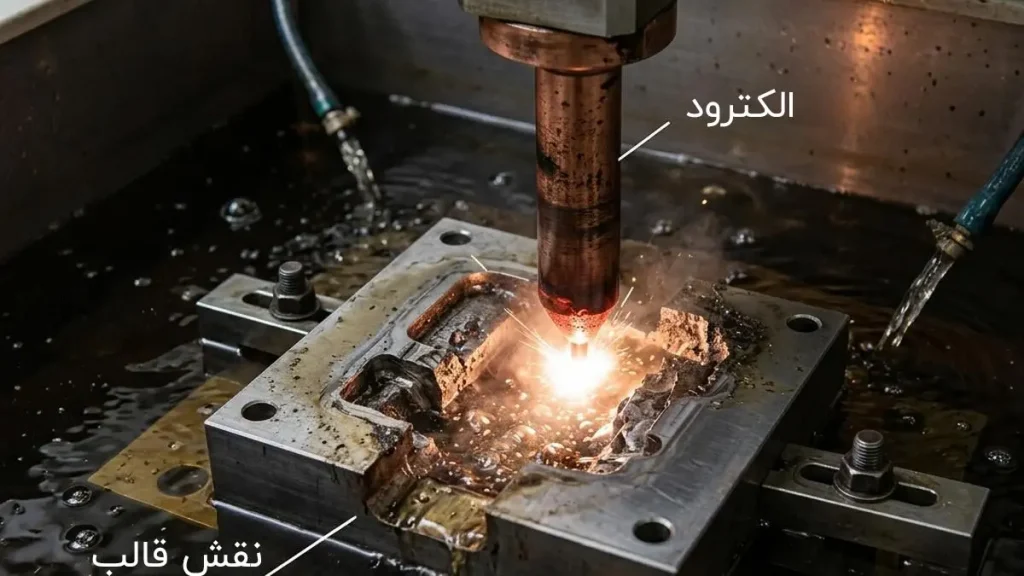
اسپارک کاری (EDM)
در بعضی قسمت های قالب، هندسه قطعه یا سختی فولاد به گونه ای است که ماشین کاری با ابزار برشی دشوار یا محدود می شود.
در چنین شرایطی از اسپارک یا EDM استفاده می شود. این روش امکان ایجاد حفره ها، گوشه های داخلی و جزئیات پیچیده را در فولادهای سخت کاری شده فراهم می کند. اسپارک کاری معمولا برای بخش هایی از حفره، شیارها و جزئیات خاص ماهیچه ها کاربرد دارد.
وایرکات (Wire EDM)
وایرکات برای برش دقیق قطعات رسانای الکتریکی، به ویژه قطعات فولادی سخت کاری شده، مورد استفاده قرار می گیرد. این روش برای ساخت پروفیل های دقیق، شیارها، قطعات ماهیچه و برخی اجزای مکانیزم های قالب مناسب است.
سنگ زنی و پرداخت سطوح
برای دستیابی به دقت ابعادی و کیفیت سطح مورد نیاز، از عملیات سنگ زنی و پرداخت نیز استفاده می شود. در بخش هایی مانند سطوح راهنما، سطوح تماس، محل استقرار اجزا و بعضی نواحی حفره قالب، کیفیت سطح و دقت هندسی اهمیت زیادی دارد.
در نهایت، انتخاب روش ماشین کاری باید با توجه به هندسه قطعه، جنس فولاد، دقت مورد نیاز و امکانات تولید انجام شود.
۷. مونتاژ اجزای قالب دایکست
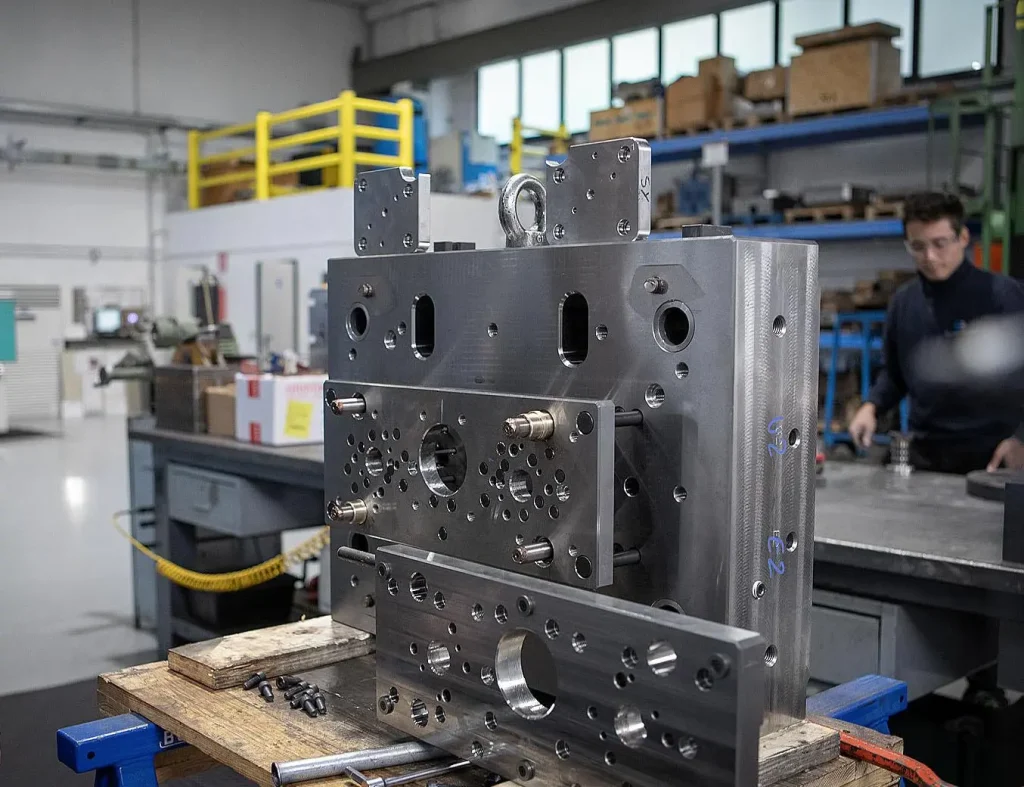
پس از تکمیل ماشین کاری و کنترل اولیه قطعات، اجزای مختلف قالب در کنار یکدیگر مونتاژ می شوند.
قالب دایکست معمولا از مجموعه ای از صفحات، اینسرت ها، ماهیچه ها، اجزای راهنما، پین های پران و مکانیزم های حرکتی تشکیل شده است.
در مرحله مونتاژ، موارد زیر اهمیت دارند:
- کنترل موقعیت و انطباق نیمه ثابت و متحرک قالب
- بررسی هم راستایی و لقی اجزای راهنما
- کنترل نحوه قرارگیری اینسرت ها و ماهیچه ها
- تنظیم حرکت کشویی ها و مکانیزم های جانبی
- نصب و بررسی عملکرد سیستم پران
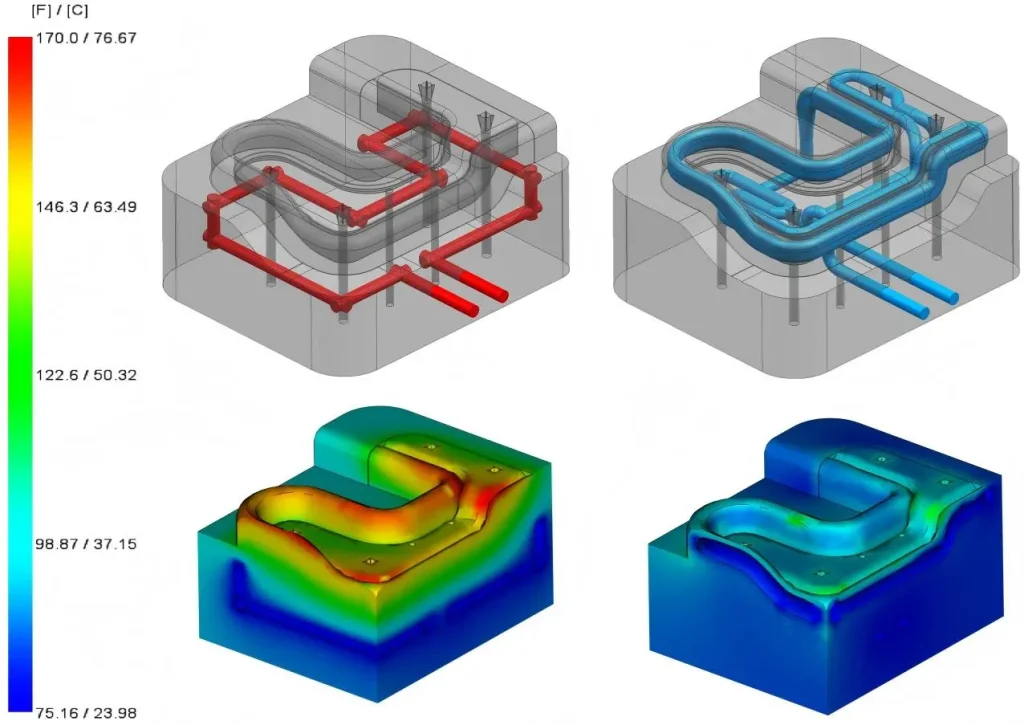
- کنترل اتصالات و مسیرهای خنک کاری
- بررسی سطوح تماس و آب بندی قالب
یکی از نکات مهم در مونتاژ، اطمینان از حرکت روان اجزای متحرک است. کشویی ها، پین های پران و سایر مکانیزم ها باید بدون گیرکردن و با لقی مناسب کار کنند.
همچنین محل تماس دو نیمه قالب باید به درستی تنظیم شود تا در زمان بسته شدن، از ایجاد فاصله های ناخواسته و خروج مذاب از محل جدایش جلوگیری شود.
دقت در این مرحله اهمیت زیادی دارد؛ زیرا حتی اگر تمام قطعات به صورت جداگانه با کیفیت مناسبی ساخته شده باشند، مونتاژ نامناسب می تواند عملکرد کل قالب را مختل کند.
۸. کنترل ابعادی و بررسی عملکرد مکانیزم ها
پیش از نصب قالب روی دستگاه دایکست، باید ابعاد و موقعیت اجزای مهم آن بررسی شوند. در این مرحله، ابعاد حفره، موقعیت ماهیچه ها، سطوح تماس، محل قرارگیری پین های پران و سایر ویژگی های حساس با نقشه های ساخت مقایسه می شوند.
بسته به دقت مورد نیاز و پیچیدگی قالب، از ابزارهای اندازه گیری مختلفی مانند میکرومتر، ساعت اندازه گیری، گیج های کنترلی، دستگاه اندازه گیری مختصات (CMM) و تجهیزات تخصصی دیگر استفاده می شود.
علاوه بر کنترل ابعادی، عملکرد مکانیزم های قالب نیز باید بررسی شود. برای مثال، باز و بسته شدن قالب، حرکت کشویی ها، عملکرد سیستم پران و مسیر گردش سیال خنک کننده باید مورد ارزیابی قرار گیرند.
در صورت وجود مدارهای خنک کاری، بررسی نشتی و اطمینان از باز بودن مسیرها نیز اهمیت دارد.
۹. تست قالب دایکست و اصلاحات نهایی
پس از تکمیل ساخت و مونتاژ، قالب برای آزمایش روی دستگاه دایکست نصب می شود. این مرحله که معمولا با عنوان تست قالب شناخته می شود، یکی از مهم ترین مراحل پیش از ورود قالب به تولید است.
هدف از تست، بررسی عملکرد واقعی قالب در شرایط کاری و ارزیابی کیفیت قطعات تولید شده است.
در تست اولیه، موارد مختلفی بررسی می شوند:
- نحوه پر شدن حفره قالب با فلز مذاب
- وضعیت ورود مذاب و عملکرد سیستم راهگاهی
- خروج هوا از مسیرهای پیش بینی شده
- کیفیت سطح قطعه تولید شده
- وجود یا عدم وجود پلیسه
- عملکرد سیستم پران و مکانیزم های متحرک
- وضعیت دمایی قالب در چرخه تولید
- ابعاد و ویژگی های هندسی قطعه
در صورت مشاهده مشکلاتی مانند پر نشدن بعضی نواحی، تخلخل، پلیسه یا دشواری در خروج قطعه، باید علت مشکل بررسی شود.
گاهی اصلاحات مورد نیاز به تنظیم پارامترهای دستگاه مانند فشار تزریق، سرعت تزریق یا زمان های فرایند مربوط است. در موارد دیگر ممکن است نیاز به اصلاح راهگاه، سرریز، هواکش، سیستم خنک کاری یا حتی بخش هایی از حفره قالب وجود داشته باشد.
پس از انجام اصلاحات، تست مجدد انجام می شود تا عملکرد قالب و کیفیت قطعات تولید شده ارزیابی شود.
باید توجه داشت که یک تست موفق به معنای تایید تمام ویژگی های قطعه نیست. بسته به الزامات پروژه، ممکن است کنترل ابعادی کامل، بررسی خواص مکانیکی، آزمون نشتی یا سایر آزمایش های تخصصی نیز لازم باشد.
چه عواملی بر کیفیت ساخت قالب دایکست تاثیر می گذارند؟
کیفیت قالب دایکست حاصل هماهنگی میان طراحی، مواد اولیه، ماشین کاری و مونتاژ است. چند عامل مهم در این زمینه عبارت اند از:
انتخاب صحیح فولاد: استفاده از فولاد مناسب با شرایط حرارتی و مکانیکی قالب، در افزایش عمر کاری آن نقش مهمی دارد.
دقت ماشین کاری: حفره قالب، ماهیچه ها و سطوح تماس باید با دقت متناسب با الزامات قطعه ساخته شوند.
کیفیت عملیات حرارتی: سختی و چقرمگی مناسب باید متناسب با کاربرد قالب تامین شود. عملیات حرارتی نامناسب می تواند باعث تغییر شکل یا ایجاد ترک در قطعات شود.
دقت مونتاژ: تنظیم نامناسب اجزا ممکن است به گیرکردن مکانیزم ها، پلیسه یا مشکلات عملکردی منجر شود.
کنترل و تست نهایی: آزمایش قالب در شرایط واقعی تولید به شناسایی ایرادهایی کمک می کند که ممکن است در مراحل طراحی و ساخت قابل مشاهده نباشند.
ساخت قالب دایکست در میدیا ماشین
ساخت قالب دایکست نیازمند هماهنگی میان طراحی مهندسی، انتخاب مواد، ماشین کاری دقیق و کنترل کیفیت در مراحل مختلف تولید است. هر کدام از این مراحل می توانند بر عملکرد قالب، کیفیت قطعه و هزینه های تولید تاثیرگذار باشند. ما در مقاله ای به طور کامل توضیح داده ایم که طراحی قالب دایکاست چگونه انجام می شود؟
در پروژه های ساخت قالب، بررسی دقیق نقشه و مدل سه بعدی قطعه در ابتدای کار اهمیت زیادی دارد. این بررسی امکان تعیین ساختار مناسب قالب، شناسایی اجزای پیچیده و برنامه ریزی فرایند ساخت را فراهم می کند.
مجموعه میدیا ماشین در حوزه طراحی و ساخت قالب دایکست فعالیت می کند. برای بررسی امکان اجرای پروژه و دریافت مشاوره، می توانید اطلاعات فنی قطعه شامل نقشه، مدل سه بعدی، جنس آلیاژ و تیراژ تولید مورد انتظار را در اختیار مجموعه قرار دهید.
برای آشنایی بیشتر با خدمات این حوزه، به صفحه ساخت قالب دایکست میدیا ماشین مراجعه کنید.
سوالات متداول درباره ساخت قالب دایکست
ساخت قالب دایکست چقدر زمان می برد؟
مدت زمان ساخت به ابعاد و پیچیدگی قطعه، تعداد حفره ها، تعداد ماهیچه ها و مکانیزم های متحرک، جنس فولاد، روش های ماشین کاری و نیاز به عملیات حرارتی بستگی دارد. به همین دلیل، تعیین زمان دقیق ساخت بدون بررسی نقشه و مشخصات پروژه امکان پذیر نیست.
برای ساخت قالب دایکست از چه فولادی استفاده می شود؟
برای بخش های اصلی قالب که در معرض دمای بالا و چرخه های حرارتی قرار دارند، معمولا از فولادهای ابزار کار گرم مانند 1.2344 استفاده می شود. انتخاب نهایی به شرایط کاری، آلیاژ تزریقی و الزامات عمر قالب بستگی دارد.
آیا تمام قطعات قالب دایکست به عملیات حرارتی نیاز دارند؟
خیر. عملیات حرارتی با توجه به نوع فولاد و وظیفه هر قطعه تعیین می شود. این عملیات برای اجزای اصلی و تحت تنش اهمیت ویژه ای دارد، اما همه صفحات و قطعات قالب لزوما به یک نوع عملیات حرارتی نیاز ندارند.
چرا قالب دایکست پس از ساخت باید تست شود؟
زیرا عملکرد واقعی قالب تنها با نصب روی دستگاه و تولید قطعه قابل ارزیابی است. تست امکان بررسی پر شدن حفره، عملکرد مکانیزم ها، کیفیت سطح، ابعاد قطعه و نیاز به اصلاحات احتمالی را فراهم می کند.
آیا می توان قالب دایکست را برای تولید چند نوع قطعه طراحی کرد؟
این موضوع به شباهت هندسی قطعات و ساختار قالب بستگی دارد. در بعضی پروژه ها می توان از اینسرت های قابل تعویض یا اجزای مشترک استفاده کرد، اما امکان تولید چند قطعه با یک قالب باید از ابتدا در طراحی بررسی شود.
بدون دیدگاه