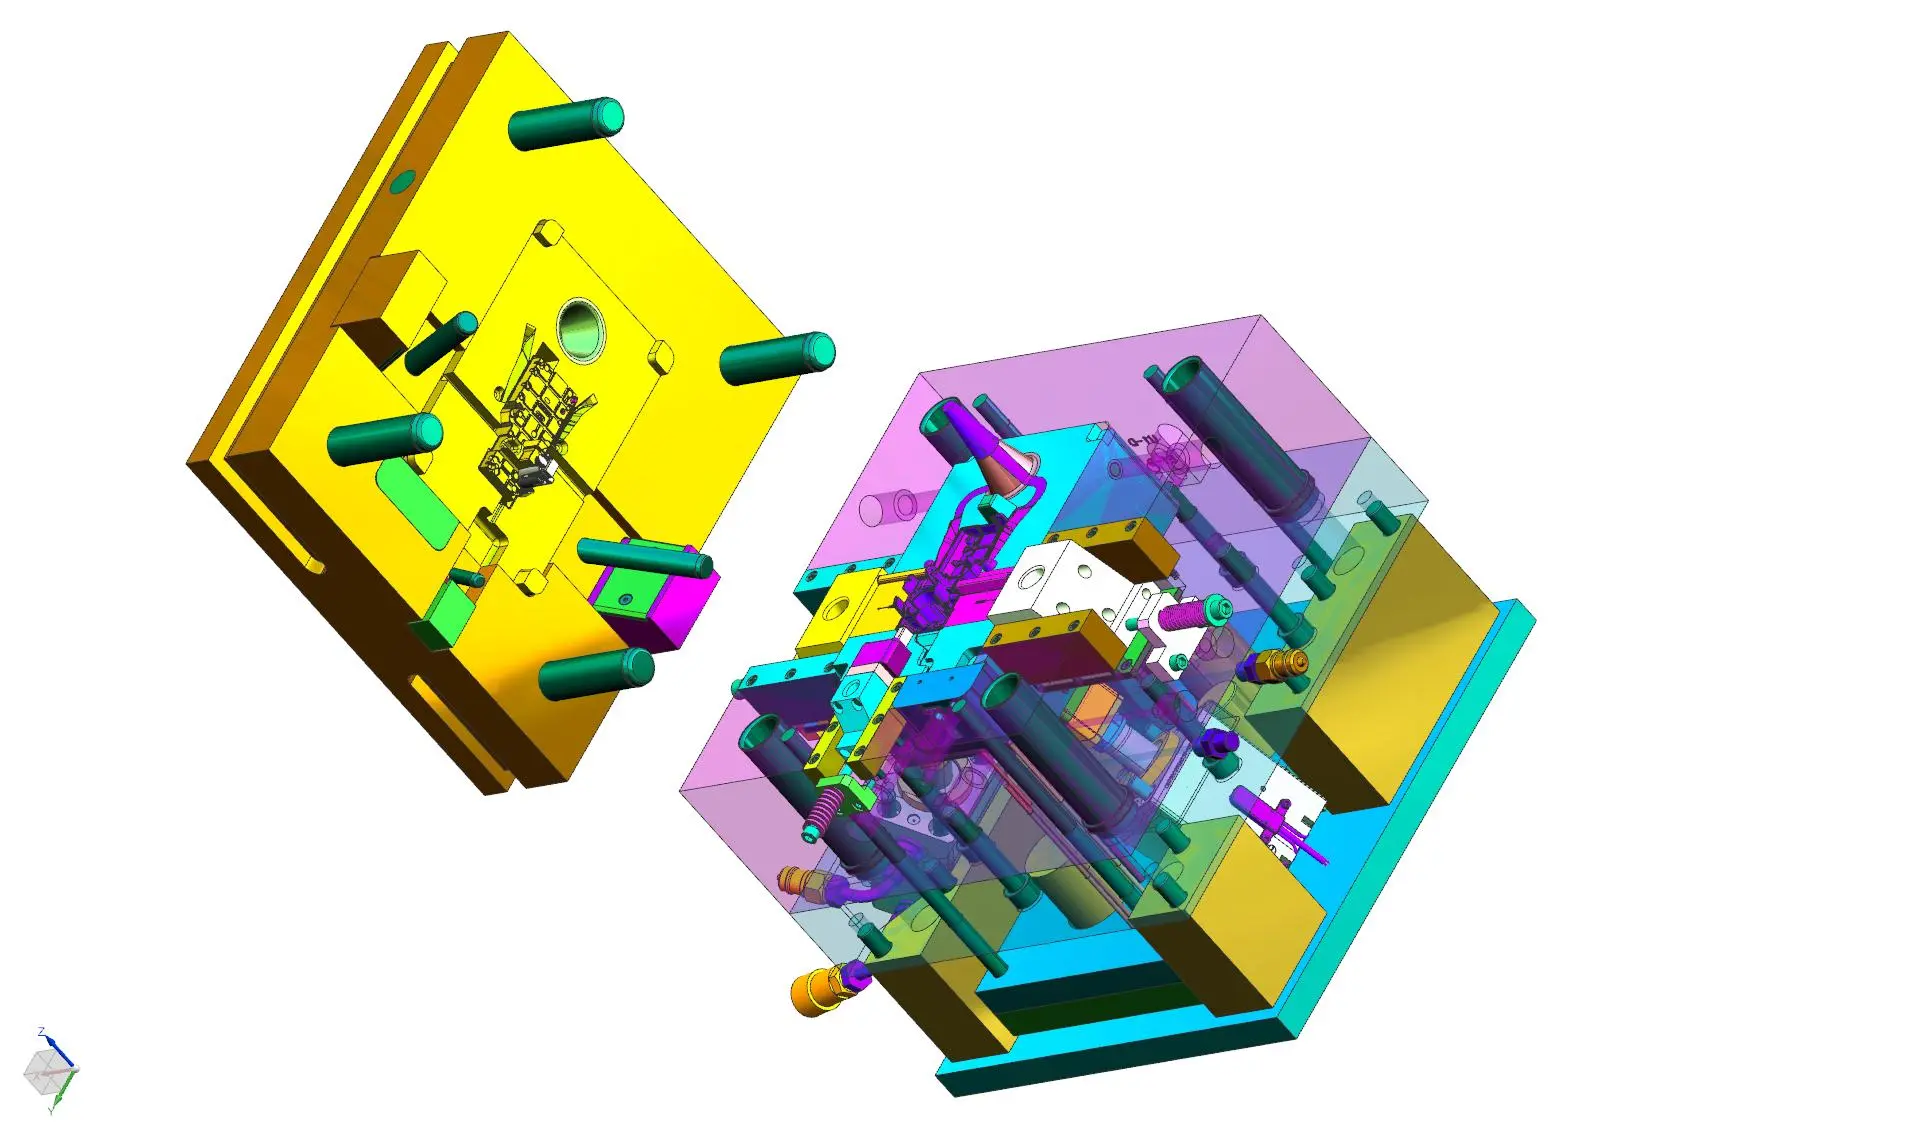
طراحی قالب دایکست یکی از مراحل تعیین کننده در تولید قطعات فلزی به روش ریخته گری تحت فشار است. در این مرحله، هندسه قطعه، جنس آلیاژ، شرایط تزریق، نحوه خروج قطعه و الزامات تولید بررسی می شوند تا قالبی طراحی شود که علاوه بر تولید قطعه با کیفیت مورد نظر، در چرخه های مکرر تولید نیز عملکرد پایداری داشته باشد.
یک قالب ممکن است از نظر ابعادی کاملا مطابق مدل سه بعدی ساخته شود، اما اگر خط جدایش، مسیر ورود مذاب، خروج هوا یا مکانیزم پران آن به درستی طراحی نشده باشد، در مرحله تولید با مشکلاتی مانند پر نشدن حفره، پلیسه، تخلخل، گیر کردن قطعه یا سایش زودهنگام قالب مواجه خواهیم شد. به همین دلیل، طراحی قالب دایکست فقط به مدل سازی سه بعدی محدود نمی شود. طراح باید رفتار مذاب، شرایط حرارتی، محدودیت های دستگاه و نیازهای تولید را هم زمان در نظر بگیرد.
طراحی قالب دایکست چیست؟
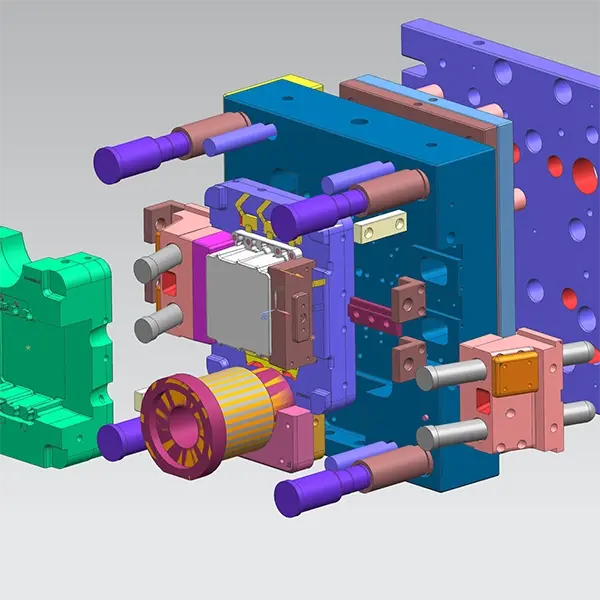
طراحی قالب دایکست فرایندی مهندسی است که در آن ساختار قالب، حفره ها، ماهیچه ها، سیستم راهگاهی، مسیرهای تخلیه هوا، راه آب و مکانیزم خروج قطعه تعیین می شوند. راهنمای فنی انجمن صنعت دایکست آمریکا نیز به این ملاحظات در طراحی قالب اشاره می کند
در فرایند دایکاست، فلز مذاب با فشار به داخل حفره قالب تزریق می شود. قالب باید در زمان کوتاهی حفره را پر کند، شرایط مناسبی برای خروج گازها فراهم آورد و پس از انجماد، امکان خارج کردن قطعه را بدون آسیب دیدن آن فراهم کند. در مقاله «قالب دایکست چیست؟»، این موارد به تفصیل توضیح داده شده است.
بنابراین، طراحی مناسب باید سه هدف اصلی را دنبال کند:
- تولید قطعه مطابق نقشه و الزامات کیفی.
- دستیابی به چرخه تولید پایدار با حداقل توقف و اصلاحات غیرضروری.
- کنترل هزینه ساخت، نگهداری و بهره برداری از قالب در طول عمر کاری آن.
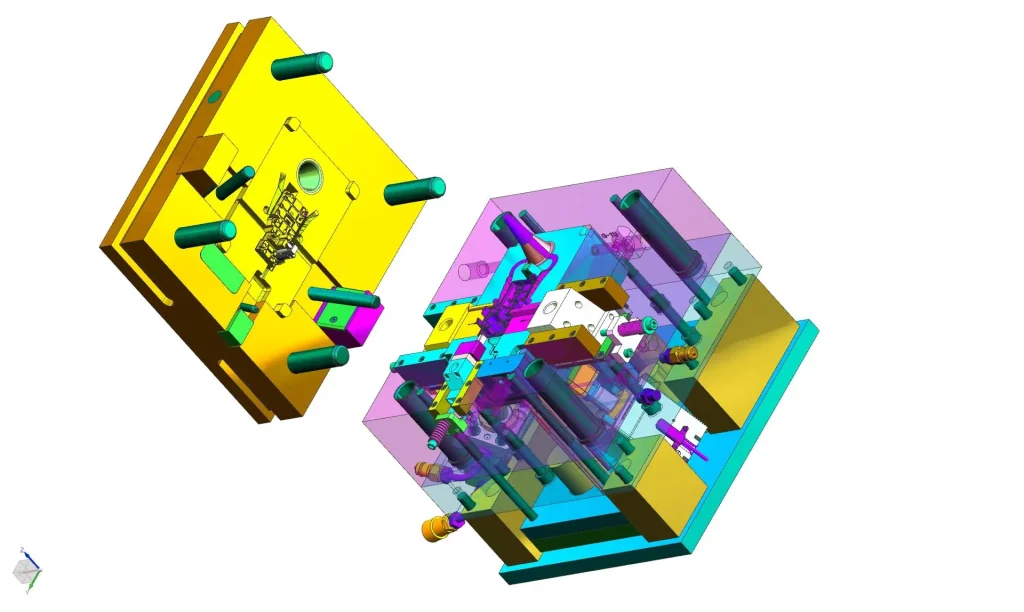
مراحل طراحی قالب دایکست
۱. بررسی قطعه و الزامات تولید
اولین مرحله، بررسی نقشه یا مدل سه بعدی قطعه است. پیش از شروع طراحی قالب باید مشخص شود که قطعه از چه آلیاژی ساخته می شود، چه ابعادی دارد و کدام ویژگی های هندسی آن از نظر عملکرد یا مونتاژ اهمیت بیشتری دارند. در این بررسی، موارد زیر اهمیت دارند:
- جنس آلیاژ، مانند آلومینیوم، روی یا منیزیم.
- ضخامت دیواره ها و تغییرات مقطع.
- زاویه خروج قطعه از قالب
- سوراخ ها، حفره های داخلی و سطوح دارای زیر برش.
- تلرانس های ابعادی و هندسی.
- کیفیت سطح مورد نیاز.
- تیراژ تولید و شرایط کاری قطعه.
- سطوحی که پس از ریخته گری ماشین کاری می شوند.
برای مثال، اگر قطعه دارای چند سوراخ دقیق برای مونتاژ باشد، باید از ابتدا مشخص شود که این سوراخ ها مستقیما در قالب ایجاد می شوند یا عملیات ماشین کاری پس از ریخته گری برای رسیدن به ابعاد نهایی لازم است. این تصمیم بر ساختار قالب، تعداد ماهیچه ها، تلرانس های قابل دستیابی و هزینه نهایی تاثیر می گذارد.
همچنین اگر قطعه دارای دیواره های بسیار نازک یا تغییرات ناگهانی ضخامت باشد، باید امکان پر شدن مناسب حفره و انجماد کنترل شده آن بررسی شود. در بعضی موارد، اصلاح جزئی هندسه قطعه می تواند طراحی قالب را ساده تر و کیفیت تولید را بهتر کند.
۲. تعیین خط جدایش قالب
خط جدایش، محلی است که دو نیمه اصلی قالب در آن از یکدیگر جدا می شوند. تعیین موقعیت این خط از مهم ترین تصمیم های اولیه در طراحی قالب دایکست است؛ زیرا بر جهت باز شدن قالب، محل ایجاد پلیسه، نحوه خروج قطعه و امکان طراحی سیستم راهگاهی تاثیر می گذارد.
در انتخاب خط جدایش باید چند موضوع بررسی شود:
- امکان خارج کردن قطعه پس از باز شدن قالب.
- کاهش نیاز به ماهیچه ها و کشویی های متحرک.
- جلوگیری از قرار گرفتن خط جدایش روی سطوح حساس و آب بندی.
- امکان ایجاد مسیر مناسب برای ورود مذاب و خروج هوا.
- سهولت پلیسه گیری و عملیات تکمیلی قطعه.
برای مثال، اگر خط جدایش از یک سطح آب بندی عبور کند، پلیسه یا اختلاف ارتفاع احتمالی در این ناحیه می تواند عملیات ماشین کاری یا آب بندی را دشوار کند. از طرف دیگر، انتخاب خط جدایش نامناسب ممکن است به استفاده از مکانیزم های متحرک پیچیده منجر شود. چنین مکانیزم هایی علاوه بر افزایش هزینه ساخت، به فضای بیشتر، تنظیم دقیق و نگهداری دوره ای نیاز دارند.
البته همیشه نمی توان خط جدایش را روی یک سطح صاف و ساده قرار داد. هندسه قطعه و عملکرد آن ممکن است استفاده از خط جدایش پیچیده تری را ضروری کند. هدف، انتخاب آرایشی است که با در نظر گرفتن تمام محدودیت های تولید، بهترین نتیجه را ایجاد کند.
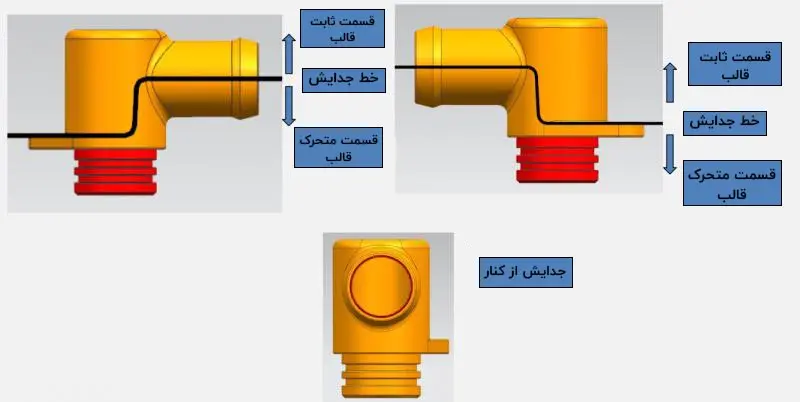
۳. تعیین جهت باز شدن قالب و طراحی ماهیچه ها
پس از مشخص شدن خط جدایش، جهت اصلی باز شدن قالب تعیین می شود. این جهت مشخص می کند که کدام سطوح توسط نیمه ثابت و کدام سطوح توسط نیمه متحرک شکل می گیرند.
در طراحی قطعات دایکاست، برخی ویژگی های هندسی را نمی توان تنها با حرکت مستقیم دو نیمه اصلی قالب ایجاد کرد. سوراخ های جانبی، شیارهای عرضی و زیر برش ها ممکن است به ماهیچه های جانبی یا مکانیزم های کشویی نیاز داشته باشند. کشویی پیش از باز شدن کامل قالب یا هم زمان با آن، در جهت مشخصی حرکت می کند تا ویژگی هندسی مورد نظر آزاد شود.
برای مثال، اگر یک قطعه آلومینیومی دارای سوراخی عمود بر جهت اصلی باز شدن قالب باشد، ممکن است برای ایجاد این سوراخ به یک ماهیچه جانبی نیاز داشته باشیم. در این حالت باید فضای حرکت ماهیچه، نحوه قفل شدن آن در زمان تزریق و ترتیب حرکت مکانیزم هنگام باز شدن قالب بررسی شود.
افزایش تعداد کشویی ها معمولا پیچیدگی قالب، هزینه ساخت و نیازهای نگهداری را بیشتر می کند. بنابراین، یکی از اهداف طراحی مناسب این است که تا حد امکان با اصلاح جهت قطعه یا هندسه آن، تعداد مکانیزم های متحرک کاهش یابد؛ البته بدون آنکه عملکرد قطعه یا کیفیت تولید تحت تاثیر نامطلوب قرار بگیرد.
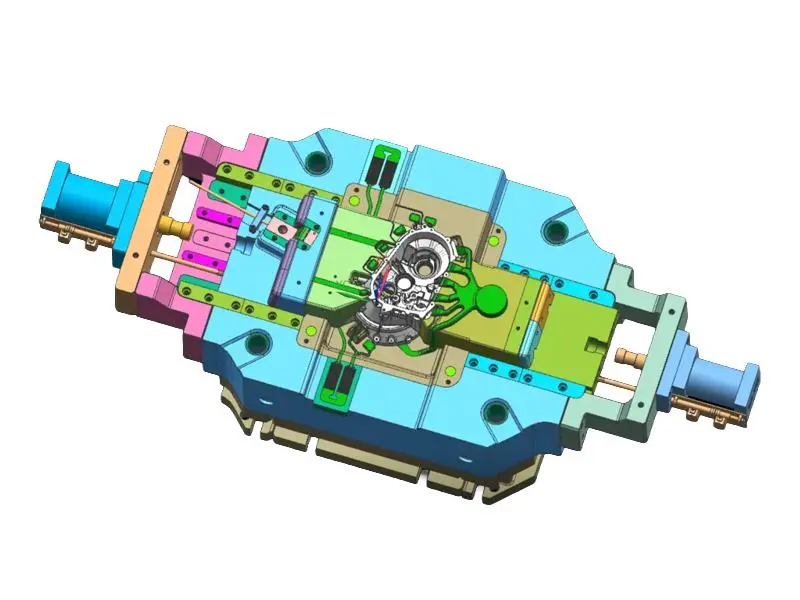
۴. طراحی حفره قالب و ملاحظات هندسی قطعه
حفره قالب باید شکل نهایی قطعه را با در نظر گرفتن انقباض آلیاژ، شیب خروج و الزامات ابعادی ایجاد کند.در این مرحله، چند ویژگی هندسی اهمیت ویژه ای دارند.
ضخامت دیواره: تغییرات شدید ضخامت می تواند باعث تفاوت در سرعت انجماد، ایجاد نواحی مستعد تخلخل و دشوار شدن پر شدن بعضی قسمت ها شود. تا جایی که عملکرد قطعه اجازه می دهد، یکنواخت نگه داشتن ضخامت دیواره ها به طراحی بهتر قالب کمک می کند.
زاویه خروج: سطوحی که در امتداد جهت باز شدن قالب قرار دارند، معمولا به زاویه خروج (Draft Angle) نیاز دارند. این شیب کمک می کند قطعه پس از انجماد از حفره یا ماهیچه جدا شود. مقدار مناسب آن به عمق سطح، جنس آلیاژ، کیفیت سطح و شرایط خروج بستگی دارد.
شعاع گوشه ها: گوشه های کاملا تیز می توانند تمرکز تنش ایجاد کنند و جریان مذاب یا انتقال حرارت را تحت تاثیر قرار دهند. استفاده از شعاع مناسب در گوشه های داخلی و خارجی، در صورت سازگاری با عملکرد قطعه، به بهبود طراحی کمک می کند.
انقباض قطعه: ابعاد حفره باید با توجه به رفتار انقباضی آلیاژ و شرایط فرایند تعیین شوند. اعمال یک ضریب ثابت برای تمام قطعات و تمام آلیاژها، بدون بررسی شرایط واقعی، روش قابل اتکایی نیست.
تلرانس های ابعادی: همه ابعاد قطعه به یک سطح از دقت نیاز ندارند. بهتر است ابعاد عملکردی و سطوح حساس مشخص شوند تا طراحی قالب و برنامه عملیات تکمیلی متناسب با نیاز واقعی انجام شود.
در این مرحله، بررسی قابلیت تولید قطعه با روش دایکست اهمیت زیادی دارد. گاهی یک تغییر کوچک در ضخامت، محل یک برجستگی یا جهت یک سوراخ می تواند نیاز به مکانیزم پیچیده را حذف کند یا تولید را پایدارتر سازد.
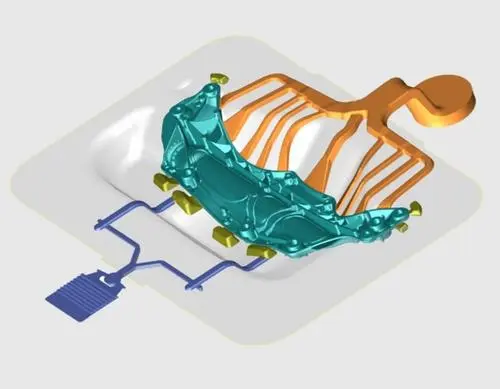
۵. طراحی سیستم راهگاهی و ورود مذاب
سیستم راهگاهی وظیفه دارد فلز مذاب را از بخش تزریق به حفره قالب هدایت کند. طراحی این سیستم باید با هندسه قطعه، مشخصات آلیاژ و شرایط دستگاه سازگار باشد. اجزای اصلی این سیستم، بسته به آرایش قالب، می توانند شامل مسیر انتقال مذاب، راهگاه ها و ورودی های حفره باشند. در کنار آن ها، سرریزها و مسیرهای تخلیه هوا نیز برای مدیریت پر شدن قالب در نظر گرفته می شوند. در طراحی سیستم راهگاهی، موارد زیر اهمیت دارند:
- محل ورود مذاب به حفره.
- سطح مقطع و هندسه مسیرهای جریان.
- سرعت و جهت حرکت مذاب.
- ترتیب پر شدن بخش های مختلف قطعه.
- احتمال برخورد جریان ها و حبس هوا.
- امکان برش و جداسازی راهگاه پس از تولید.
اگر مسیر ورود مذاب به درستی انتخاب نشود، ممکن است بخش هایی از حفره پیش از رسیدن جریان به نواحی دیگر پر شوند و شرایط نامناسبی برای خروج هوا ایجاد شود. در نتیجه، احتمال بروز عیوبی مانند پر نشدن موضعی (اصطلاحا نیامد)، تخلخل گازی یا عیوب سطحی افزایش می یابد.
از طرف دیگر، بزرگ تر کردن ورودی مذاب همیشه راه حل مناسبی نیست؛ زیرا ابعاد راهگاه بر سرعت جریان، افت فشار، زمان انجماد و عملیات جداسازی راهگاه نیز تاثیر می گذارد. به همین دلیل، طراحی سیستم راهگاهی باید به صورت هماهنگ با هندسه قطعه و شرایط تزریق انجام شود، نه به عنوان یک بخش مستقل از قالب.
۶. طراحی مسیرهای تخلیه هوا
هنگام ورود فلز مذاب به حفره، هوای موجود در فضای قالب باید امکان خروج داشته باشد. اگر این هوا در بخش هایی از حفره محبوس شود، می تواند در ایجاد تخلخل گازی و برخی عیوب دیگر نقش داشته باشد.
مسیرهای تخلیه هوا معمولا با توجه به جهت جریان مذاب و نواحی انتهایی پر شدن حفره طراحی می شوند. در بسیاری از قالب ها، محل سرریزها و هواکش ها با سیستم راهگاهی ارتباط مستقیم دارد. در این بخش باید میان تخلیه مناسب هوا و جلوگیری از خروج کنترل نشده مذاب تعادل برقرار شود. ابعاد و موقعیت مسیرهای تخلیه هوا باید با توجه به آلیاژ، فشار تزریق و هندسه قطعه تعیین شوند.
همچنین ممکن است در قطعات پیچیده، صرفا با انتخاب یک مسیر هواکش نتوان تمام مشکلات پر شدن را برطرف کرد. در چنین شرایطی، بازنگری در محل ورود مذاب یا استفاده از روش های تحلیل جریان می تواند به شناسایی علت اصلی کمک کند.
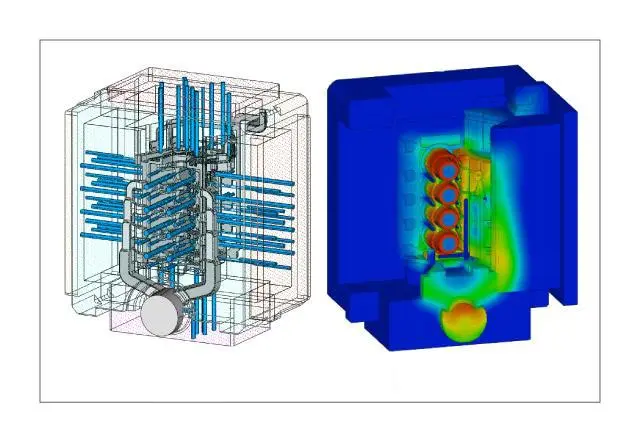
۷. طراحی سیستم خنک کاری (راه آب)
در هر چرخه دایکاست، گرمای قابل توجهی از فلز مذاب به قالب منتقل می شود. بنابراین، کنترل دمای قالب یکی از عوامل مهم در پایداری تولید است.
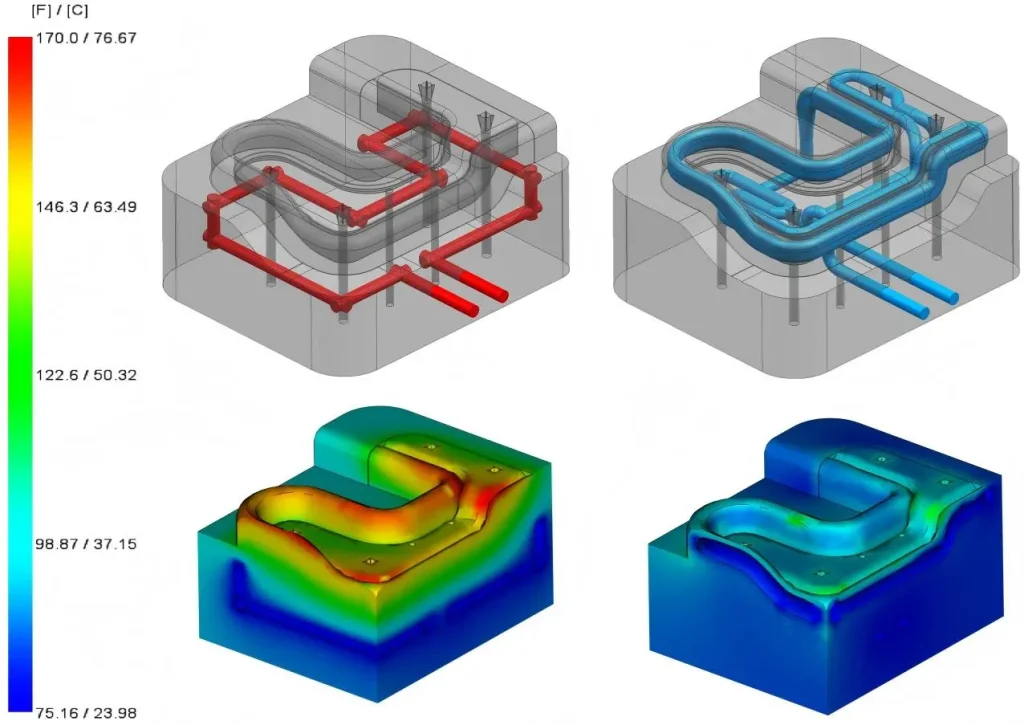
سیستم خنک کاری معمولا از کانال هایی تشکیل می شود که سیال خنک کننده در آن ها جریان دارد. محل، فاصله و آرایش این کانال ها باید با توجه به هندسه حفره، ضخامت فولاد قالب و نواحی دارای تمرکز حرارتی تعیین شود. خنک کاری نامناسب می تواند باعث افزایش زمان سیکل، ایجاد اختلاف دمای موضعی، افزایش تنش حرارتی و تغییرات کیفیت قطعه شود. در مقابل، طراحی مناسب به متعادل شدن دمای قالب و تکرارپذیری بهتر شرایط تولید کمک می کند.
با این حال، نزدیک کردن کانال خنک کاری به سطح حفره همیشه بهترین تصمیم نیست. باید استحکام موضعی قالب، امکان ماشین کاری کانال ها، خطر نشتی و شرایط انتقال حرارت هم زمان بررسی شوند. در قالب های پیچیده، تحلیل حرارتی و شبیه سازی می تواند به شناسایی نقاط داغ و اصلاح محل کانال های خنک کاری کمک کند.
۸. طراحی سیستم پران و خروج قطعه
پس از انجماد فلز و باز شدن قالب، قطعه باید از نیمه متحرک یا بخش های دیگر قالب خارج شود. این کار معمولا توسط پین های پران، صفحات پران یا مکانیزم های متناسب با ساختار قالب انجام می شود.
محل پین های پران باید به گونه ای انتخاب شود که نیروی خروج در نقاط مناسبی از قطعه توزیع شود. اگر نیروی پران روی ناحیه ای کوچک یا ضعیف متمرکز شود، ممکن است قطعه تغییر شکل دهد یا آثار نامطلوبی روی سطح آن باقی بماند.
در طراحی این سیستم باید به موارد زیر توجه شود:
- استحکام قطعه در زمان خروج.
- محل سطوحی که آثار پران روی آن ها قابل قبول است.
- امکان توزیع مناسب نیروی خروج.
- جلوگیری از گیر کردن قطعه در نیمه نامناسب قالب.
- هماهنگی حرکت پران با باز شدن قالب و سایر مکانیزم ها.
در قطعاتی با دیواره های نازک یا هندسه پیچیده، طراحی سیستم پران اهمیت بیشتری پیدا می کند؛ زیرا قطعه ممکن است در زمان خروج هنوز استحکام کافی برای تحمل نیروهای موضعی را نداشته باشد.
آیا شبیه سازی در طراحی قالب دایکست ضروری است؟
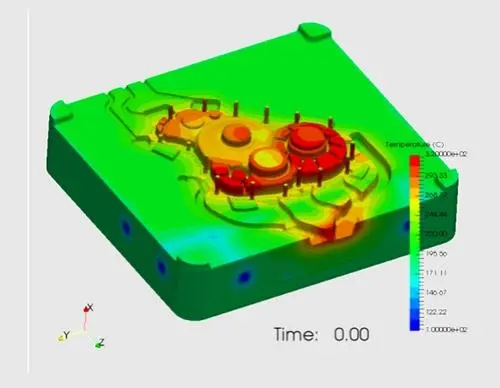
شبیه سازی می تواند در بررسی رفتار مذاب، نحوه پر شدن حفره، انتقال حرارت و پیش بینی بعضی عیوب احتمالی مفید باشد. نرم افزارهای تخصصی این حوزه مانند Procast و Magmasoft امکان بررسی سناریوهای مختلف طراحی را پیش از ساخت قالب فراهم می کنند.
برای مثال، با مقایسه چند آرایش راهگاهی می توان بررسی کرد که کدام حالت، پر شدن مناسب تری ایجاد می کند یا احتمال حبس هوا در کدام نواحی بیشتر است. تحلیل حرارتی نیز می تواند به بررسی توزیع دما و شناسایی نواحی مستعد تمرکز حرارتی کمک کند.
البته شبیه سازی جایگزین تجربه مهندسی و آزمون واقعی قالب نیست. اعتبار نتایج به کیفیت مدل، خواص مواد، شرایط مرزی و دقت اطلاعات فرایند وابسته است. در پروژه های پیچیده، ترکیب تحلیل مهندسی، شبیه سازی و نتایج تست عملی معمولا مبنای مطمئن تری برای تصمیم گیری فراهم می کند.
چه عواملی بر هزینه طراحی قالب دایکست تاثیر دارند؟
هزینه طراحی و ساخت قالب به مجموعه ای از عوامل فنی و تولیدی بستگی دارد. مهم ترین آن ها عبارت اند از:
- پیچیدگی هندسه قطعه: وجود حفره های داخلی، زیر برش ها و ویژگی های دشوار ساخت می تواند طراحی را پیچیده تر کند.
- تعداد حفره ها: قالب های چند حفره ای به طراحی دقیق تری برای توزیع جریان مذاب و کنترل شرایط حرارتی نیاز دارند.
- تعداد مکانیزم های متحرک: کشویی ها و ماهیچه های جانبی معمولا هزینه ساخت و نگهداری را افزایش می دهند.
- جنس آلیاژ: شرایط حرارتی و سایشی فرایند بر انتخاب مواد قالب و طراحی اجزای آن تاثیر می گذارد.
- الزامات دقت و کیفیت سطح: نیاز به تلرانس های دقیق یا سطوح حساس ممکن است طراحی و ساخت را دشوارتر کند.
- تیراژ تولید: حجم تولید مورد انتظار بر انتخاب ساختار قالب، تعداد حفره ها و سطح سرمایه گذاری مناسب اثر دارد.
- نیاز به تحلیل و تست: در پروژه های پیچیده ممکن است بررسی های مهندسی بیشتر یا اصلاحات متعدد لازم باشد.
برای برآورد دقیق هزینه، بهتر است نقشه یا مدل سه بعدی قطعه، جنس آلیاژ، تیراژ مورد انتظار و الزامات کیفی بررسی شوند. بدون این اطلاعات، اعلام قیمت قطعی می تواند گمراه کننده باشد.
طراحی و ساخت قالب دایکست در میدیا ماشین
در پروژه های دایکست، طراحی قالب باید با مشخصات قطعه و شرایط واقعی تولید هماهنگ باشد. انتخاب ساختار قالب، تعیین خط جدایش، طراحی ماهیچه ها و سیستم های راهگاهی و خنک کاری، همگی بر کیفیت قطعه و هزینه های بعدی تولید تاثیر می گذارند.
اگر برای قطعه خود به طراحی و ساخت قالب دایکست نیاز دارید، اطلاعاتی مانند نقشه، مدل سه بعدی، جنس آلیاژ و تیراژ تولید را آماده کنید تا امکان بررسی اولیه نیازهای فنی پروژه فراهم شود.
برای آشنایی با خدمات این مجموعه، به صفحه ساخت قالب دایکست میدیا ماشین مراجعه کنید.
بدون دیدگاه