هزینه نیروی انسانی یکی از عوامل موثر بر بهای تمام شده محصولات صنعتی است؛ اما کاهش این هزینه همیشه به معنی کم کردن تعداد کارکنان یا افزایش فشار کاری اپراتورها نیست. در بسیاری از خطوط تولید، بخش قابل توجهی از زمان نیروی انسانی صرف فعالیتهایی میشود که ارزش افزوده مستقیمی برای محصول ایجاد نمیکنند؛ فعالیتهایی مانند جابهجایی قطعه، بارگذاری و تخلیه دستگاه، انتظار برای پایان عملیات، انجام کنترلهای تکراری یا رفع خطاهای قابل پیشگیری.
در چنین شرایطی، بازطراحی فرآیند تولید، اصلاح چیدمان ایستگاهها و استفاده هدفمند از تجهیزات مکانیزه میتواند بهره وری نیروی انسانی را افزایش دهد. هدف این است که هر اپراتور بتواند با صرف زمان کمتر برای فعالیتهای تکراری، تعداد بیشتری قطعه سالم و منطبق با مشخصات فنی تولید کند.
برای انتخاب راهکار مناسب، ابتدا باید مشخص شود هزینه نیروی انسانی دقیقاً در کدام بخش از فرآیند ایجاد میشود. پس از آن میتوان درباره اصلاح روش کار، تغییر چیدمان، ساخت تجهیزات کمکی یا اتوماسیون بخشی از خط تولید تصمیم گرفت.
چرا هزینه نیروی انسانی در خط تولید بالاست؟
بالا بودن هزینه نیروی انسانی لزوماً به معنی زیاد بودن تعداد کارکنان نیست. گاهی تعداد اپراتورها متناسب با حجم تولید است، اما طراحی نامناسب فرآیند باعث میشود بخش زیادی از زمان کاری آنها صرف فعالیتهای کم بازده شود.
مهم ترین عوامل افزایش هزینه نیروی انسانی در خطوط تولید عبارتند از:
- انجام دستی عملیات تکراری: فعالیتهایی مانند بستن قطعه، اعمال نیرو، بارگذاری دستگاه یا جابهجایی محصول که در حجم تولید بالا زمان قابل توجهی میگیرند.
- توزیع نامناسب عملیات بین ایستگاهها: در بعضی ایستگاهها اپراتور زمان زیادی بیکار میماند، در حالی که ایستگاه دیگری به دلیل حجم کار بالا به نیروی بیشتری نیاز دارد.
- انتقال غیرضروری قطعات: فاصله زیاد بین ماشینآلات، چیدمان نامناسب تجهیزات یا نبود سیستم انتقال مناسب باعث افزایش زمان جابهجایی میشود.
- کنترل کیفیت دستی و تکراری: بازرسیهایی که امکان مکانیزه شدن دارند، ممکن است زمان زیادی از اپراتورها بگیرند.
- خطا و دوباره کاری: تولید قطعه معیوب، مونتاژ اشتباه و نیاز به اصلاح محصول باعث مصرف مجدد زمان نیروی انسانی میشود.
- وابستگی بیش از حد به مهارت فردی: اگر اجرای صحیح یک عملیات به تجربه شخصی اپراتور وابسته باشد، آموزش، کنترل کیفیت و جایگزینی نیرو دشوارتر خواهد شد.
- توقفهای مکرر خط تولید: انتظار برای آماده شدن دستگاه، تامین قطعه یا انجام عملیات ایستگاه قبلی میتواند بهره وری نیروی انسانی را کاهش دهد.
پیش از استخدام نیروی جدید یا خرید تجهیزات، بهتر است این عوامل در فرآیند موجود بررسی شوند. در بسیاری از موارد، اصلاح یک گلوگاه مشخص نتیجه بهتری از تغییرات گسترده و پرهزینه خواهد داشت.
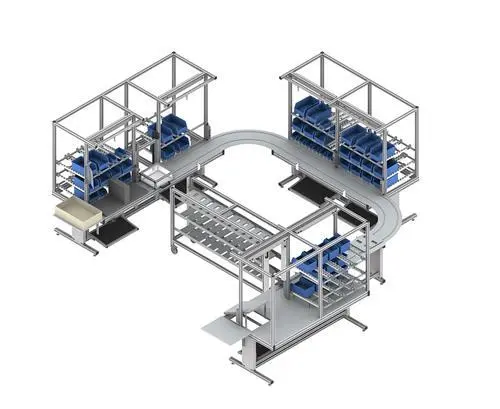
۷ راهکار عملی برای کاهش هزینه نیروی انسانی در خط تولید
۱. فعالیتهای غیرضروری را حذف و فرآیند را بازطراحی کنید
اولین قدم برای کاهش هزینه، بررسی روش فعلی تولید است. ممکن است بخشی از زمان اپراتور صرف برداشتن قطعه از محل نامناسب، چرخاندن چندباره آن، جابهجایی بین میزها یا انتظار برای آزاد شدن دستگاه شود.
در این شرایط، پیش از خرید تجهیزات اتوماتیک باید روش انجام کار بررسی شود. تغییر محل قرارگیری قطعات، طراحی نگهدارنده مناسب، اصلاح توالی عملیات یا نزدیک کردن ایستگاههای مرتبط میتواند بدون سرمایه گذاری سنگین، زمان انجام کار را کاهش دهد.
برای مثال، اگر اپراتور برای هر قطعه مجبور باشد آن را از سبد بردارد، روی میز قرار دهد، جهت آن را اصلاح کند و سپس داخل دستگاه بگذارد، طراحی یک فیکسچر با موقعیت گذاری مشخص میتواند تعداد حرکات و احتمال خطای قرارگیری را کاهش دهد.
اصل مهم این است که ابتدا فعالیتهای غیرضروری حذف شوند و سپس درباره مکانیزه کردن فعالیتهای باقی مانده تصمیم بگیریم.
۲. عملیات را بین ایستگاههای کاری متعادل کنید
در خطوط تولید چند مرحلهای، سرعت کل خط به ظرفیت ایستگاهها و هماهنگی بین آنها وابسته است. اگر یک ایستگاه زمان سیکل بیشتری داشته باشد، ممکن است قطعات در مقابل آن انباشته شوند و اپراتورهای ایستگاههای دیگر منتظر بمانند.
برای بررسی این وضعیت باید زمان انجام عملیات در هر ایستگاه اندازه گیری شود. سپس میتوان بخشی از فعالیتها را جابهجا کرد، توالی عملیات را تغییر داد یا یک ایستگاه را به دو بخش تقسیم کرد.
برای نمونه، اگر مونتاژ یک قطعه ۶۰ ثانیه و عملیات کنترل آن ۲۰ ثانیه طول بکشد، امکان دارد با تغییر توالی کار یا تفکیک وظایف، توزیع مناسب تری از زمان اپراتورها به دست آید. البته نتیجه به محدودیتهای فنی، تجهیزات مورد استفاده و امکان اجرای هم زمان عملیات بستگی دارد.
این فرآیند که بالانس خط تولید نام دارد، میتواند ظرفیت تولید را افزایش دهد و از تخصیص نیروی انسانی بیشتر از نیاز واقعی جلوگیری کند.
۳. جابهجایی و تغذیه قطعات را مکانیزه کنید
در بسیاری از خطوط تولید، اپراتور علاوه بر انجام عملیات اصلی، مسئول برداشتن قطعه، انتقال آن، قرار دادن در دستگاه و خارج کردن محصول است. اگر این فعالیتها در هر سیکل تکرار شوند، مجموع زمان مصرف شده در طول یک شیفت قابل توجه خواهد بود.
بسته به شکل قطعه، تیراژ تولید و شرایط فرآیند، میتوان از راهکارهایی مانند موارد زیر استفاده کرد:
- فیدرهای مکانیکی یا ارتعاشی برای تامین قطعات
- نوار نقاله یا سیستم انتقال بین ایستگاهها
- مکانیزمهای پنوماتیکی برای انتقال یا موقعیت دهی قطعه
- سیستمهای بارگذاری و تخلیه خودکار دستگاه
- فیکسچرهای اختصاصی برای تثبیت و موقعیت دهی سریع قطعه
برای مثال، در یک فرآیند مونتاژ پرتکرار، طراحی مکانیزمی که قطعه را در موقعیت مشخص قرار دهد و پس از پایان عملیات آن را به محل بعدی منتقل کند، میتواند زمان کار دستی را کاهش دهد.
انتخاب روش مناسب به تیراژ، وزن و هندسه قطعه، دقت مورد نیاز، زمان سیکل و شرایط ایمنی بستگی دارد. استفاده از تجهیزات پیچیده تر همیشه به معنی بهره وری بالاتر نیست؛ گاهی یک مکانیزم ساده و اختصاصی پاسخگوی نیاز تولید است.
۴. از دستگاههای نیمه اتوماتیک استفاده کنید
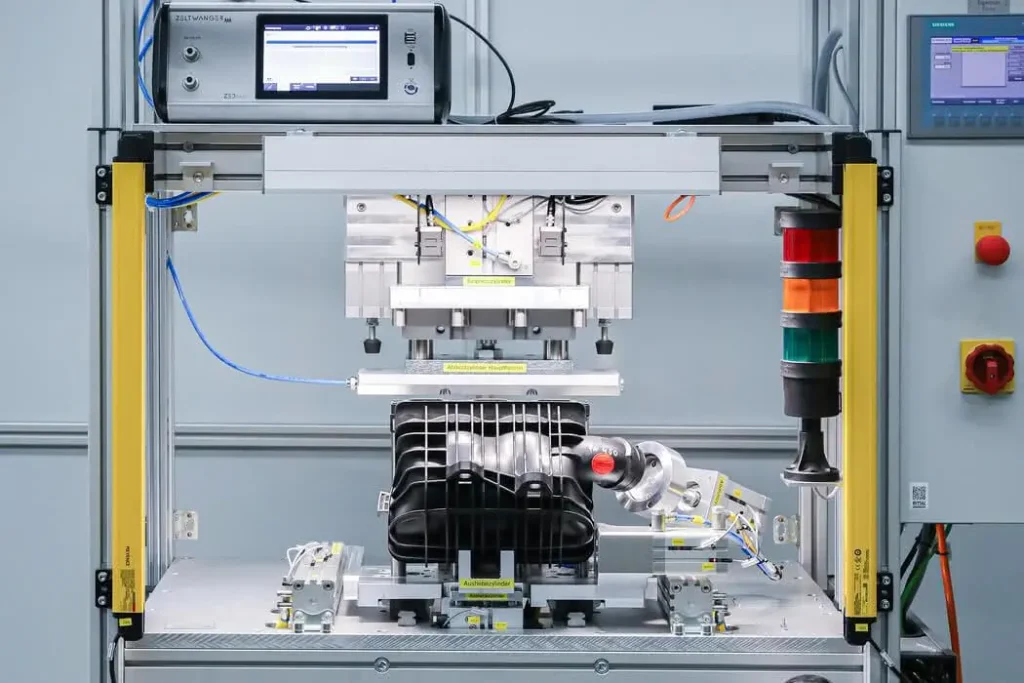
در برخی فرآیندها، اتوماسیون کامل از نظر هزینه، فضای نصب یا پیچیدگی فنی توجیه پذیر نیست. در چنین شرایطی، دستگاه نیمه اتوماتیک میتواند بخش اصلی عملیات را انجام دهد و اپراتور تنها مسئول بارگذاری قطعه، شروع سیکل و تخلیه محصول باشد.
برای مثال، عملیات پرس، مونتاژ، تزریق ماده، بستن اتصالات یا انجام آزمونهای تکراری را میتوان با دستگاهی اختصاصی انجام داد که توالی کار را به صورت کنترل شده اجرا کند.
مزیت این رویکرد آن است که بدون حذف کامل نقش اپراتور، زمان عملیات کاهش مییابد و تکرارپذیری فرآیند افزایش پیدا میکند. همچنین امکان تعریف شرایط شروع سیکل، کنترل موقعیت قطعه و جلوگیری از اجرای نادرست توالی عملیات فراهم میشود.
در طراحی چنین تجهیزاتی باید زمان بارگذاری و تخلیه، تعداد سیکل در ساعت، الزامات ایمنی و احتمال نیاز به اپراتور برای چند دستگاه هم زمان بررسی شود.
۵. کنترل کیفیت و آزمون قطعات را خودکار کنید
بازرسی دستی در بعضی فرآیندها ضروری است؛ اما اگر هر قطعه باید چند پارامتر مشخص را به صورت تکراری بررسی کند، استفاده از دستگاه تست اختصاصی میتواند زمان بازرسی و وابستگی نتیجه به اپراتور را کاهش دهد.
بسته به نوع محصول، این تجهیزات میتوانند برای آزمون نشتی، اندازه گیری ابعادی، کنترل عملکرد، بررسی فشار یا نیرو و سایر آزمونهای تعریف شده طراحی شوند.
برای مثال، اگر آزمون یک قطعه به تنظیم دستی تجهیزات، اجرای چند مرحله و ثبت نتیجه نیاز داشته باشد، یک دستگاه تست خودکار میتواند سیکل آزمون را اجرا کند، نتیجه را با معیار پذیرش مقایسه کند و وضعیت قبولی یا مردودی را نمایش دهد.
در این حالت، علاوه بر کاهش زمان بازرسی، امکان ثبت نتایج و پیگیری کیفیت محصول نیز فراهم میشود. البته هزینه ساخت و نگهداری دستگاه، سرعت مورد نیاز و دقت اندازه گیری باید با روش دستی مقایسه شود.
۶. وابستگی فرآیند به مهارت فردی را کاهش دهید
در بعضی خطوط تولید، کیفیت و سرعت کار به تجربه اپراتور وابستگی زیادی دارد. تفاوت در نحوه قرار دادن قطعه، اعمال نیرو، تنظیم دستگاه یا تشخیص نتیجه آزمون میتواند باعث تغییر در زمان سیکل و کیفیت محصول شود.
برای کاهش این وابستگی، میتوان از فیکسچرهای موقعیت دهنده، مکانیزمهای محدود کننده حرکت، کنترل ترتیبی عملیات، سنسورهای تشخیص حضور قطعه و سیستمهای کنترلی استفاده کرد.
برای مثال، اگر مونتاژ صحیح یک مجموعه به قرارگیری چند قطعه در موقعیت مشخص وابسته باشد، طراحی فیکسچر مناسب و استفاده از سنسورهای لازم میتواند از شروع سیکل در شرایط نامناسب جلوگیری کند.
این رویکرد علاوه بر کاهش احتمال خطا، آموزش نیروی جدید را ساده تر میکند و اجرای یکنواخت فرآیند را بهبود میدهد.
۷. ایستگاههای کاری را یکپارچه کنید
گاهی تعداد زیاد اپراتورها ناشی از تقسیم بندی نامناسب فرآیند یا پراکندگی تجهیزات است. ممکن است برای انجام چند عملیات کوتاه، قطعه بین چند ایستگاه جابهجا شود و در هر مرحله به حضور یک اپراتور نیاز باشد.
با بررسی امکان ادغام عملیات، طراحی ایستگاه چندمنظوره یا یکپارچه سازی تجهیزات میتوان تعداد جابهجاییها و زمان انتظار را کاهش داد.
برای مثال، اگر دو عملیات متوالی روی یک قطعه انجام میشوند و از نظر فنی امکان اجرای آنها در یک ایستگاه وجود دارد، طراحی یک دستگاه ترکیبی میتواند انتقال قطعه و بخشی از زمان آماده سازی را حذف کند.
البته ادغام عملیات همیشه انتخاب درستی نیست. در بعضی شرایط، جداسازی ایستگاهها برای افزایش ظرفیت، حفظ دسترسی تعمیراتی یا جلوگیری از توقف کل خط ضروری است. تصمیم نهایی باید بر اساس زمان سیکل، ظرفیت تجهیزات و اثر خرابی هر ایستگاه بر کل فرآیند گرفته شود.
آیا اتوماسیون همیشه هزینه نیروی انسانی را کاهش میدهد؟
خیر. اتوماسیون زمانی به کاهش هزینه منجر میشود که مسئله درستی را هدف قرار دهد و هزینه اجرای آن با منافع حاصل تناسب داشته باشد.
برای مثال، اگر یک عملیات دستی تنها چند ثانیه طول بکشد و تیراژ تولید پایین باشد، ساخت دستگاه تمام اتوماتیک ممکن است توجیه اقتصادی نداشته باشد. در مقابل، اگر عملیاتی در هر شیفت هزاران بار تکرار شود، حتی کاهش چند ثانیه از زمان هر سیکل میتواند در مجموع اثر قابل توجهی داشته باشد.
پیش از تصمیم گیری باید عوامل زیر بررسی شوند:
- تیراژ فعلی و پیش بینی حجم تولید در آینده
- زمان سیکل و تعداد اپراتورهای درگیر
- هزینه طراحی، ساخت و نصب تجهیزات
- هزینه نگهداری، قطعات یدکی و توقفهای احتمالی
- اثر اتوماسیون بر کیفیت، ضایعات و دوباره کاری
- امکان تغییر محصول یا فرآیند در آینده
- الزامات ایمنی و شرایط تعمیرات
همچنین باید مشخص شود که اتوماسیون باعث کاهش واقعی نیاز به نیروی انسانی میشود یا صرفاً وظایف کارکنان را تغییر میدهد. در برخی خطوط، نتیجه اصلی نه کاهش تعداد کارکنان، بلکه افزایش ظرفیت تولید با تعداد نیروی ثابت است؛ این نتیجه نیز میتواند از نظر اقتصادی ارزشمند باشد.
بازگشت سرمایه اتوماسیون خط تولید چگونه محاسبه میشود؟
برای مقایسه روش دستی و خودکار، باید هزینه سرمایه گذاری اولیه با صرفه جویی سالانه و سایر منافع قابل اندازه گیری مقایسه شود.
یکی از شاخصهای اولیه، مدت بازگشت سرمایه است:
مدت بازگشت سرمایه = هزینه سرمایه گذاری اولیه ÷ منفعت خالص سالانه
منفعت سالانه میتواند شامل کاهش هزینه نیروی انسانی، کاهش ضایعات، کاهش دوباره کاری و افزایش تولید قابل فروش باشد. در مقابل، هزینههای اضافی نگهداری، مصرف انرژی، قطعات مصرفی و سرویس تجهیزات باید از منافع کم شوند.
برای مثال، اگر ساخت و نصب یک دستگاه سفارشی ۱.۲ میلیارد تومان هزینه داشته باشد و منفعت خالص سالانه آن ۶۰۰ میلیون تومان برآورد شود، مدت بازگشت سرمایه ساده حدود دو سال خواهد بود.
این محاسبه نمونه، هزینه تامین مالی، مالیات، ارزش زمانی پول و ریسکهای اجرایی را در نظر نمیگیرد. در پروژههای بزرگ تر باید جریان نقدی چندساله و سناریوهای مختلف تولید نیز بررسی شوند.
نکته مهم این است که افزایش تولید تنها زمانی منفعت اقتصادی محسوب میشود که ظرفیت اضافه ایجاد شده قابل استفاده باشد و محصول تولید شده امکان فروش داشته باشد.
برای کاهش هزینه نیروی انسانی از کجا شروع کنیم؟
برای شروع، لازم نیست بلافاصله به سراغ خرید ربات یا طراحی یک خط تمام اتوماتیک بروید. بهتر است ابتدا وضعیت فعلی فرآیند را به صورت عملی بررسی کنید.
گام اول: ثبت وضعیت موجود
زمان سیکل هر ایستگاه، تعداد اپراتورها، توقفها، میزان ضایعات و حجم تولید سالم را اندازه گیری کنید.
گام دوم: شناسایی فعالیتهای پرهزینه
مشخص کنید کدام فعالیتها بیشترین زمان نیروی انسانی را مصرف میکنند و کدام ایستگاهها باعث انتظار یا دوباره کاری میشوند.
گام سوم: مقایسه راهکارها
راهکارهای اصلاح روش کار، تغییر چیدمان، ساخت فیکسچر، مکانیزه کردن یک عملیات یا طراحی دستگاه نیمه اتوماتیک را بررسی کنید.
گام چهارم: ارزیابی فنی و اقتصادی
هزینه اجرا، صرفه جویی مورد انتظار، اثر بر ظرفیت تولید و مدت بازگشت سرمایه هر گزینه را مقایسه کنید.
گام پنجم: اجرای آزمایشی و اندازه گیری نتیجه
در صورت امکان، ابتدا یک ایستگاه یا عملیات مشخص را اصلاح کنید و سپس شاخصهای قبل و بعد از اجرا را در شرایط کاری قابل مقایسه بسنجید.
این روش کمک میکند سرمایه گذاری بر اساس دادههای واقعی و اولویتهای تولید انجام شود، نه صرفاً بر اساس تصور کلی از مزایای اتوماسیون.
جمع بندی
کاهش هزینه نیروی انسانی در خط تولید بیش از آنکه به کم کردن تعداد کارکنان وابسته باشد، به طراحی درست فرآیند و استفاده موثر از زمان کاری وابسته است. اصلاح چیدمان، متعادل سازی ایستگاهها، مکانیزه کردن جابهجایی قطعات، استفاده از دستگاههای نیمه اتوماتیک و خودکارسازی آزمونهای تکراری از جمله راهکارهایی هستند که میتوانند بهره وری تولید را افزایش دهند.
راهکار مناسب برای هر کارخانه به نوع محصول، تیراژ، زمان سیکل، محدودیتهای فضای تولید و سطح اتوماسیون مورد نیاز بستگی دارد. به همین دلیل، پیش از انتخاب تجهیزات باید فرآیند موجود بررسی و گزینههای فنی و اقتصادی با یکدیگر مقایسه شوند.
اگر برای کاهش زمان عملیات، مکانیزه کردن فرآیند یا افزایش ظرفیت تولید به یک راهکار اختصاصی نیاز دارید، میدیا ماشین میتواند در زمینه بررسی فرآیند، طراحی تجهیزات و راه اندازی خط تولید متناسب با نیازهای فنی و شرایط تولید شما همکاری کند.

بدون دیدگاه