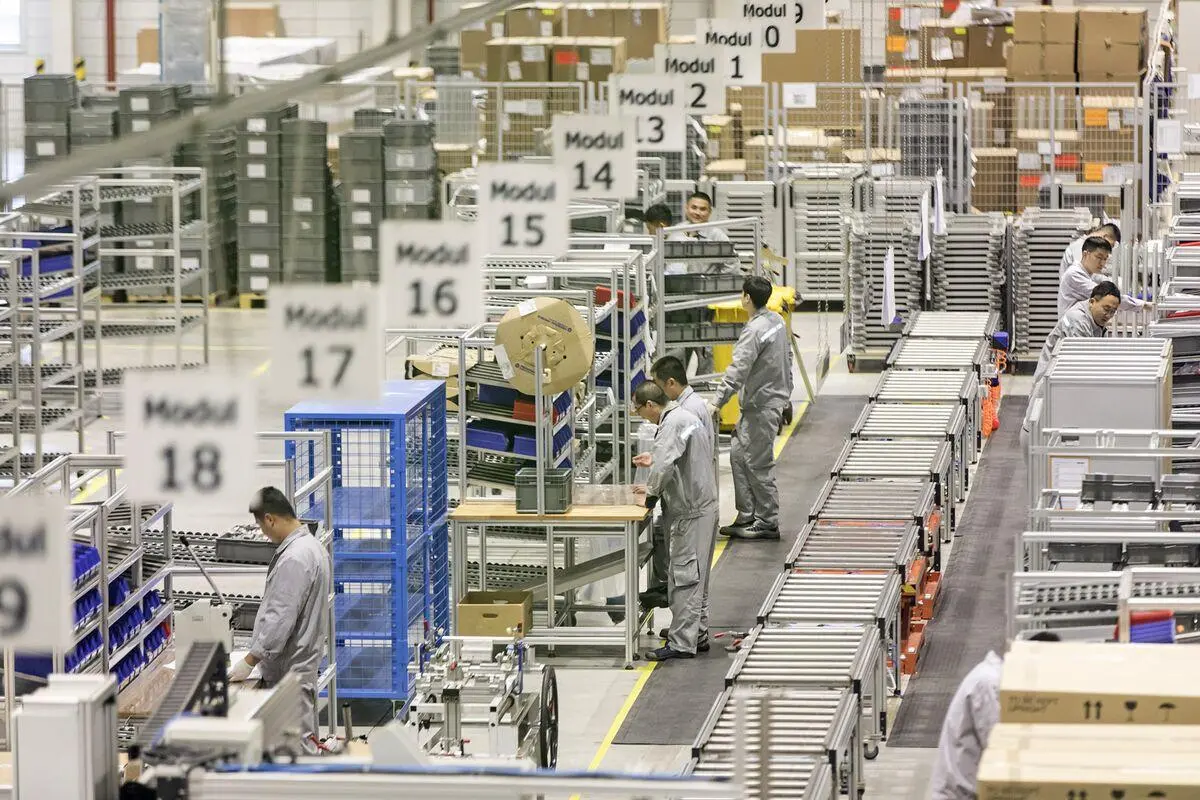
در بسیاری از کارخانهها، با وجود فعال بودن تمام دستگاهها و حضور نیروی انسانی در ایستگاههای کاری، میزان تولید نهایی کمتر از ظرفیت مورد انتظار است. گاهی در مقابل یک دستگاه صفی از قطعات نیمه ساخته تشکیل میشود، در حالی که اپراتورهای ایستگاههای بعدی برای دریافت قطعه منتظر میمانند. در چنین شرایطی ممکن است مشکل اصلی نه کمبود نیروی انسانی باشد و نه تعداد دستگاهها؛ بلکه یک یا چند محدودیت در فرآیند تولید، سرعت خروجی کل خط را کاهش داده باشد.
در مهندسی تولید به مرحله یا منبعی که ظرفیت آن، توان عملیاتی کل سیستم را محدود میکند، گلوگاه (Bottleneck) گفته میشود. شناسایی درست این نقطه و انتخاب راهکار مناسب برای رفع یا مدیریت آن، یکی از موثرترین روشها برای افزایش ظرفیت تولید بدون سرمایه گذاری غیرضروری است.
در این مقاله بررسی میکنیم گلوگاه چگونه ایجاد میشود، چطور میتوان آن را در یک خط تولید شناسایی کرد و با چه روشهایی میتوان ظرفیت تولید را افزایش داد.
گلوگاه خط تولید چیست؟
گلوگاه خط تولید به ایستگاه کاری، دستگاه، فرآیند یا منبعی گفته میشود که به دلیل ظرفیت محدود خود، سرعت تولید کل مجموعه را کاهش میدهد.
برای مثال، یک خط تولید را در نظر بگیرید که قطعات در چهار مرحله متوالی پردازش میشوند. اگر سه ایستگاه اول بتوانند در هر ساعت به ترتیب ۱۰۰، ۸۰ و ۹۰ قطعه تولید کنند، اما ایستگاه چهارم ظرفیت پردازش ۵۰ قطعه در ساعت را داشته باشد، ظرفیت نظری خروجی این خط به ۵۰ قطعه در ساعت محدود میشود.
در این شرایط، افزایش ظرفیت ایستگاههای اول و دوم به تنهایی باعث افزایش تولید نهایی نخواهد شد؛ زیرا قطعات همچنان باید از ایستگاه چهارم عبور کنند. به زبان ساده، ظرفیت یک خط تولید پیوسته و متوالی، در شرایط ساده و با فرض نبود محدودیتهای دیگر، به ظرفیت محدودکنندهترین مرحله وابسته است. البته گلوگاه همیشه یک دستگاه مشخص نیست. عواملی مانند محدودیت نیروی انسانی، زمان تنظیم ماشینآلات، تامین مواد اولیه، ظرفیت سیستم انتقال، زمان آزمون و کنترل کیفیت یا حتی محدودیت فضای کاری نیز میتوانند به عنوان گلوگاه عمل کنند.
همچنین باید بین گلوگاه داخلی کارخانه و محدودیت تقاضای بازار تفاوت قائل شد. اگر ظرفیت تولید کارخانه بیشتر از میزان سفارش مشتریان باشد، ممکن است افزایش ظرفیت تجهیزات هیچ منفعت اقتصادی مستقیمی ایجاد نکند.
گلوگاه چه تاثیری بر ظرفیت و بهره وری تولید دارد؟
وجود گلوگاه فقط سرعت یک دستگاه را کاهش نمیدهد؛ بلکه میتواند عملکرد بخشهای مختلف کارخانه را تحت تاثیر قرار دهد.
مهم ترین پیامدهای وجود گلوگاه عبارتند از:
- کاهش خروجی کل خط: حتی اگر سایر ایستگاهها ظرفیت بالایی داشته باشند، محصول نهایی با سرعت محدودی از خط خارج میشود.
- افزایش موجودی در جریان ساخت (WIP): قطعات نیمه ساخته در مقابل ایستگاه محدودکننده انباشته میشوند و فضای تولید را اشغال میکنند.
- افزایش زمان تحویل محصول: قطعات برای پردازش در ایستگاه گلوگاه منتظر میمانند و زمان عبور محصول از کل فرآیند افزایش مییابد.
- بیکار ماندن سایر منابع: اپراتورها و ماشینآلاتی که ظرفیت بیشتری دارند، ممکن است به دلیل عدم هماهنگی با گلوگاه با توقف یا کاهش بهره برداری مواجه شوند.
- افزایش هزینه تولید: هزینه نگهداری موجودی، جابهجایی، اضافه کاری و مدیریت سفارشهای عقب افتاده میتواند افزایش پیدا کند.
- اختلال در برنامه ریزی تولید: اگر ظرفیت واقعی گلوگاه مشخص نباشد، برنامه تولید بر اساس ظرفیت اسمی دستگاهها تنظیم میشود و در عمل قابل دستیابی نخواهد بود.
نکته مهم این است که بالا بردن راندمان تک تک دستگاهها لزوماً به معنی افزایش بهره وری کل کارخانه نیست. آنچه اهمیت دارد، افزایش خروجی مفید کل سیستم است.
نشانههای وجود گلوگاه در خط تولید
در بسیاری از موارد، گلوگاه را میتوان با مشاهده جریان قطعات و بررسی عملکرد ایستگاهها شناسایی کرد. چند نشانه متداول عبارتند از:
۱. انباشته شدن قطعات نیمه ساخته در مقابل یک ایستگاه
اگر در مقابل یک دستگاه یا ایستگاه کاری به طور مداوم تعداد زیادی قطعه منتظر پردازش باشند، احتمال دارد ظرفیت آن ایستگاه از نرخ ورود قطعات کمتر باشد. البته انباشت قطعات به تنهایی برای تشخیص گلوگاه کافی نیست؛ ممکن است ناشی از برنامه ریزی نامناسب، تولید دستهای یا توقف موقت یک فرآیند باشد. باید مشخص شود این صف در شرایط عادی تولید نیز تکرار میشود یا خیر.
۲. توقف و انتظار در ایستگاههای بعدی
اگر دستگاههای پایین دست به دلیل نرسیدن قطعه به صورت مکرر متوقف شوند، ممکن است فرآیندهای بالادست نتوانند مواد مورد نیاز آنها را با سرعت کافی تامین کنند.
۳. اضافه کاری مداوم در یک بخش خاص
گاهی یک ایستگاه برای پاسخگویی به برنامه تولید مجبور است اضافه کاری بیشتری نسبت به سایر بخشها داشته باشد. این وضعیت میتواند نشانه عدم تناسب ظرفیت آن با نیاز واقعی خط باشد.
۴. بالا بودن زمان سیکل یک عملیات
اگر زمان انجام یک عملیات به شکل محسوسی بیشتر از سایر مراحل باشد، باید آن را به عنوان یکی از گزینههای احتمالی گلوگاه بررسی کرد.
۵. انباشته شدن سفارشهای در انتظار پردازش
در خطوط تولید سفارشی یا کارگاهی، ممکن است گلوگاه به شکل صف سفارشها در مقابل یک ماشین خاص مانند دستگاه تراش، فرز، عملیات حرارتی یا ایستگاه مونتاژ دیده شود.
برای اطمینان از تشخیص، بهتر است وضعیت تولید در چند شیفت و در شرایط مختلف بررسی شود. یک توقف اتفاقی یا یک روز کاری غیرعادی نباید مبنای تصمیم گیری برای خرید دستگاه جدید باشد.
چگونه گلوگاه خط تولید را شناسایی کنیم؟
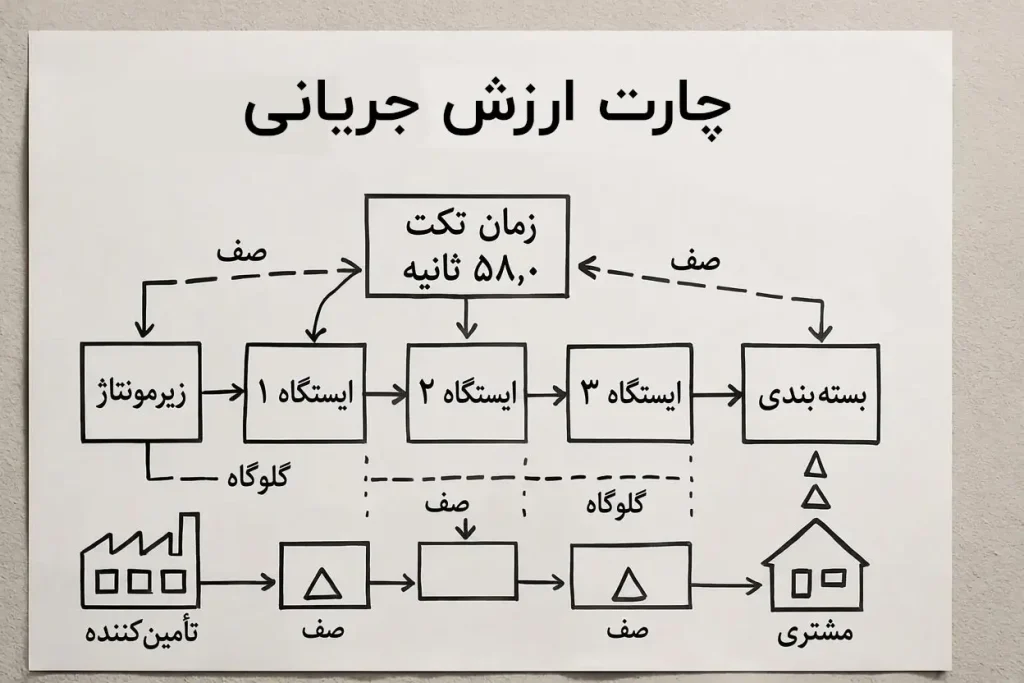
برای شناسایی گلوگاه باید ظرفیت واقعی ایستگاههای مختلف را با یکدیگر مقایسه کنیم. این کار با ثبت زمان سیکل، بررسی توقفات و تحلیل جریان قطعات انجام میشود.
۱. زمان سیکل هر ایستگاه را اندازه گیری کنید
زمان سیکل (Cycle Time) مدت زمانی است که یک ایستگاه برای تکمیل یک واحد از عملیات نیاز دارد.
برای مثال، اگر یک دستگاه در شرایط پایدار هر ۴۰ ثانیه یک قطعه را پردازش کند، زمان سیکل آن ۴۰ ثانیه خواهد بود. در یک فرآیند ساده که هر ایستگاه به صورت متوالی یک قطعه را پردازش میکند، ظرفیت نظری هر ایستگاه از رابطه زیر به دست میآید:
ظرفیت نظری ساعتی = ۳۶۰۰ ÷ زمان سیکل بر حسب ثانیه
بنابراین دستگاهی با زمان سیکل ۴۰ ثانیه، ظرفیت نظری ۹۰ قطعه در ساعت دارد.
در این محاسبه فرض شده است که دستگاه بدون توقف و با زمان سیکل ثابت کار میکند. در شرایط واقعی باید زمان بارگذاری و تخلیه، تعویض قطعه، تنظیمات، توقفات و ضایعات نیز در نظر گرفته شوند.
اگر در یک ایستگاه چند دستگاه موازی وجود داشته باشند، ظرفیت آنها نیز باید به صورت مجموع ظرفیت عملی دستگاهها محاسبه شود؛ البته به شرط اینکه نیروی انسانی، سیستم تغذیه و تجهیزات مشترک، محدودیت جدیدی ایجاد نکنند.
۲. ظرفیت واقعی ایستگاهها را محاسبه کنید
ظرفیت اسمی دستگاه همیشه با خروجی واقعی آن برابر نیست.
برای مثال، ممکن است یک دستگاه در شرایط ایده آل بتواند ۱۰۰ قطعه در ساعت تولید کند، اما به دلیل توقفهای مکرر، تعویض ابزار، تنظیم دستگاه یا مردودی قطعات، خروجی واقعی آن به ۷۵ قطعه در ساعت برسد.
به همین دلیل، برای شناسایی گلوگاه باید عملکرد واقعی ایستگاهها در شرایط کاری معمول بررسی شود. بهتر است اطلاعات زیر ثبت شوند:
- زمان کارکرد واقعی دستگاه
- زمان توقف و علت هر توقف
- زمان تعویض محصول یا ابزار
- تعداد قطعات تولید شده
- تعداد قطعات مردود یا نیازمند دوباره کاری
- مدت انتظار برای تامین قطعه یا مواد اولیه
این اطلاعات کمک میکنند مشخص شود محدودیت ناشی از ظرفیت طراحی دستگاه است یا از مشکلات اجرایی و عملیاتی ناشی میشود.
۳. صف قطعات و جریان تولید را بررسی کنید
یکی از روشهای کاربردی شناسایی گلوگاه، مشاهده جریان مواد در خط تولید است. در یک خط متوالی، اگر قطعات به طور مداوم قبل از یک ایستگاه انباشته شوند و ایستگاههای بعدی با کمبود قطعه مواجه باشند، آن بخش نیازمند بررسی دقیقتر است.
برای این کار میتوان تعداد قطعات در جریان ساخت (WIP) را در نقاط مختلف خط ثبت کرد و تغییرات آن را در طول شیفت بررسی کرد.
۴. توقفات و علل کاهش ظرفیت را تحلیل کنید
ممکن است یک دستگاه از نظر زمان سیکل سریع ترین گزینه نباشد، اما به دلیل توقفات زیاد، ظرفیت واقعی آن از سایر دستگاهها کمتر شود.
برای مثال، دو دستگاه با زمان سیکل مشابه را در نظر بگیرید. اگر یکی از آنها به دلیل خرابی یا تنظیمات مکرر زمان زیادی از شیفت را متوقف باشد، خروجی واقعی آن کمتر خواهد بود.
در این مرحله استفاده از شاخص اثربخشی کلی تجهیزات (OEE) میتواند مفید باشد. این شاخص از سه بخش دسترس پذیری (Availability)، عملکرد (Performance) و کیفیت (Quality) تشکیل شده است و کمک میکند علت افت عملکرد دستگاه مشخص شود.
با این حال، OEE به تنهایی گلوگاه را تعیین نمیکند؛ باید نتیجه آن در کنار ظرفیت مورد نیاز خط، صف قطعات و نرخ خروجی کل سیستم بررسی شود.
یک مثال عملی از شناسایی گلوگاه در خط تولید
فرض کنیم یک خط تولید قطعات صنعتی از چهار ایستگاه متوالی تشکیل شده است. هر قطعه برای تبدیل شدن به محصول نهایی باید از تمام این مراحل عبور کند. ظرفیت عملی هر ایستگاه در یک ساعت کاری به شرح زیر است:
| ایستگاه | ظرفیت تولید در ساعت |
|---|---|
| ایستگاه اول: آماده سازی قطعه | ۱۰۰ عدد |
| ایستگاه دوم: ماشین کاری | ۸۰ عدد |
| ایستگاه سوم: مونتاژ | ۵۰ عدد |
| ایستگاه چهارم: تست نهایی | ۷۰ عدد |
در این مثال، ایستگاه سوم با ظرفیت ۵۰ قطعه در ساعت، گلوگاه خط تولید است.
حتی اگر ایستگاه اول بتواند ۱۰۰ قطعه در ساعت آماده کند، خروجی نهایی خط از ۵۰ قطعه در ساعت بیشتر نخواهد شد؛ زیرا تمام قطعات باید از مرحله مونتاژ عبور کنند.
حالا فرض کنیم با اصلاح فیکسچر، تغییر توالی عملیات و مکانیزه کردن بخشی از فرآیند، ظرفیت ایستگاه مونتاژ از ۵۰ به ۷۰ قطعه در ساعت افزایش پیدا کند. در این شرایط ظرفیت ایستگاهها به شکل زیر خواهد بود:
| ایستگاه | ظرفیت قبل | ظرفیت بعد |
|---|---|---|
| آماده سازی قطعه | ۱۰۰ | ۱۰۰ |
| ماشین کاری | ۸۰ | ۸۰ |
| مونتاژ | ۵۰ | ۷۰ |
| تست نهایی | ۷۰ | ۷۰ |
| ظرفیت کل خط | ۵۰ | ۷۰ |
با اصلاح تنها یک ایستگاه، ظرفیت نظری خط از ۵۰ به ۷۰ قطعه در ساعت افزایش پیدا میکند؛ یعنی ۴۰ درصد افزایش ظرفیت.
اما یک نکته مهم وجود دارد: پس از اصلاح ایستگاه مونتاژ، محدودیت قبلی برطرف شده و ایستگاههای مونتاژ و تست نهایی هر دو ظرفیت ۷۰ قطعه در ساعت دارند. بنابراین در عمل باید این دو بخش از نظر توقفات، نوسان زمان سیکل و کیفیت بررسی شوند تا مشخص شود محدودیت بعدی در کدام بخش قرار دارد.
این مثال نشان میدهد که برای افزایش ظرفیت تولید، همیشه نیازی به تغییر تمام دستگاهها و ایستگاههای خط نیست. گاهی اصلاح یک نقطه محدودکننده میتواند نتیجه قابل توجهی داشته باشد.
۵ روش برای رفع گلوگاه و افزایش ظرفیت تولید
پس از شناسایی گلوگاه، باید علت اصلی محدودیت مشخص شود. انتخاب راهکار بدون شناخت علت میتواند به افزایش هزینه منجر شود، بدون اینکه خروجی کل خط تغییر محسوسی داشته باشد.
۱. ظرفیت فعلی دستگاه گلوگاه را بهتر استفاده کنید
اولین اقدام این است که بررسی کنیم آیا دستگاه محدودکننده در تمام زمان در دسترس و آماده تولید است یا بخشی از ظرفیت آن به دلیل مشکلات قابل پیشگیری از دست میرود. برای مثال:
- تامین قطعه و مواد اولیه پیش از شروع سیکل
- آماده کردن ابزار و تجهیزات مورد نیاز پیش از تعویض محصول
- کاهش توقفهای ناشی از تنظیمات نامناسب
- انجام سرویس و نگهداری پیشگیرانه
- جلوگیری از ارسال قطعات معیوب به ایستگاه محدودکننده
- برنامه ریزی مناسب برای زمان استراحت اپراتور
در بسیاری از موارد، با اصلاح همین عوامل میتوان بدون خرید دستگاه جدید، خروجی ایستگاه محدودکننده را افزایش داد.
۲. زمان سیکل عملیات محدودکننده را کاهش دهید
اگر علت گلوگاه طولانی بودن زمان اجرای یک عملیات باشد، باید خود فرآیند بررسی شود.
برای مثال، در یک ایستگاه مونتاژ ممکن است اپراتور برای هر قطعه مجبور باشد چند مرحله را به صورت دستی انجام دهد. با طراحی فیکسچر مناسب، استفاده از مکانیزم پنوماتیکی، تغییر توالی عملیات یا ساخت یک دستگاه نیمه اتوماتیک میتوان بخشی از این زمان را حذف کرد.
در ماشین کاری نیز بررسی مسیر ابزار، تعداد دفعات بستن قطعه، زمان تعویض ابزار و تنظیمات میتواند به کاهش زمان سیکل کمک کند. البته باید توجه داشت که کاهش زمان سیکل نباید باعث افت کیفیت، کاهش دقت یا ایجاد شرایط ناایمن شود.
۳. عملیات را بین ایستگاهها متعادل کنید
گاهی گلوگاه به دلیل توزیع نامناسب فعالیتها بین ایستگاههای کاری ایجاد میشود.
برای مثال، ممکن است یک ایستگاه شامل چند عملیات متوالی باشد که در مجموع زمان زیادی نیاز دارند، در حالی که ایستگاه بعدی بخش زیادی از زمان خود را بدون فعالیت سپری میکند. در چنین شرایطی میتوان با انتقال بخشی از عملیات به ایستگاه دیگر، تقسیم فرآیند یا طراحی مجدد ایستگاهها، زمان سیکل را متعادلتر کرد. این روش با عنوان بالانس خط تولید (Line Balancing) شناخته میشود.
هدف از بالانس خط این نیست که زمان تمام ایستگاهها الزاماً یکسان شود؛ بلکه باید ظرفیت آنها با نرخ تولید مورد نیاز هماهنگ باشد و از ایجاد محدودیت غیرضروری جلوگیری شود.
۴. توقفات و زمان تعویض محصول را کاهش دهید
در خطوطی که چند مدل محصول تولید میشود، زمان تعویض ابزار، فیکسچر یا تنظیم دستگاه میتواند بخش قابل توجهی از ظرفیت را مصرف کند.
برای مثال، اگر یک دستگاه در هر شیفت چند بار برای تغییر مدل قطعه متوقف شود، مجموع این توقفها ممکن است باعث کاهش ظرفیت عملی آن شود. با آماده سازی ابزار و فیکسچر خارج از زمان توقف، استاندارد کردن تنظیمات، استفاده از اتصالات سریع و طراحی فیکسچرهای قابل تعویض میتوان زمان تغییر محصول را کاهش داد.
در مهندسی تولید، این رویکرد با روش SMED (Single-Minute Exchange of Die) شناخته میشود که بر کاهش زمان تعویض و تنظیم تجهیزات تمرکز دارد.
۵. ظرفیت ایستگاه محدودکننده را با تجهیزات جدید افزایش دهید
اگر پس از اصلاح روش کار، کاهش توقفات و استفاده بهتر از ظرفیت موجود، همچنان ایستگاه مورد نظر پاسخگوی نیاز تولید نباشد، ممکن است به افزایش ظرفیت فیزیکی آن نیاز داشته باشیم.
بسته به نوع فرآیند، چند راهکار قابل بررسی است:
- اضافه کردن یک دستگاه موازی
- طراحی و ساخت دستگاه اختصاصی با زمان سیکل کمتر
- تبدیل عملیات دستی به نیمه اتوماتیک یا تمام اتوماتیک
- استفاده از سیستم تغذیه و تخلیه خودکار قطعات
- طراحی ایستگاه ترکیبی برای اجرای هم زمان چند عملیات
- بازطراحی فیکسچرها و مکانیزمهای نگهدارنده قطعه
برای مثال، اگر یک دستگاه تست در انتهای خط ظرفیت محدودی داشته باشد، ممکن است طراحی یک دستگاه با دو موقعیت آزمون مستقل، امکان آماده سازی قطعه بعدی را هم زمان با انجام تست قطعه قبلی فراهم کند.
در این حالت، زمان کلی انتظار برای هر قطعه کاهش پیدا میکند و ظرفیت ایستگاه افزایش مییابد. البته پیش از طراحی یا خرید تجهیزات جدید باید بررسی شود که آیا سایر بخشهای خط ظرفیت لازم برای تامین و دریافت خروجی بیشتر را دارند یا خیر.
نظریه محدودیتها (TOC) و پنج مرحله بهبود تولید
یکی از رویکردهای شناخته شده برای مدیریت گلوگاهها، نظریه محدودیتها (Theory of Constraints) یا TOC است.
این نظریه بر یک اصل مهم تاکید دارد: عملکرد کل سیستم به محدودیت اصلی آن وابسته است. بنابراین به جای بهینه سازی پراکنده تمام بخشها، باید ابتدا محدودیت اصلی را شناسایی کرد و سپس اقدامات بهبود را بر اساس آن اولویت بندی کرد.
در این روش پنج مرحله اصلی وجود دارد:
۱. شناسایی محدودیت (Identify)
مشخص کنید کدام ایستگاه، دستگاه یا فرآیند بیشترین تاثیر را بر محدود شدن خروجی کل سیستم دارد.
۲. بهره برداری حداکثری از محدودیت (Exploit)
تا حد امکان از ظرفیت موجود گلوگاه استفاده کنید. زمانهای بیکاری غیرضروری، توقفات قابل پیشگیری و فعالیتهایی را که میتوان خارج از ایستگاه انجام داد، کاهش دهید.
۳. هماهنگ کردن سایر بخشها با گلوگاه (Subordinate)
برنامه تولید و عملکرد سایر ایستگاهها را با ظرفیت گلوگاه هماهنگ کنید. تولید بیش از ظرفیت محدودکننده فقط باعث افزایش موجودی قطعات نیمه ساخته میشود.
۴. افزایش ظرفیت محدودیت (Elevate)
اگر اصلاحات عملیاتی کافی نباشد، با اضافه کردن تجهیزات، تغییر فرآیند، افزایش تعداد دستگاههای موازی یا طراحی تجهیزات جدید، ظرفیت گلوگاه را افزایش دهید.
۵. تکرار فرآیند بهبود (Repeat)
پس از رفع محدودیت قبلی، دوباره کل خط را بررسی کنید. با افزایش ظرفیت یک ایستگاه، ممکن است محدودیت به بخش دیگری منتقل شود.
این رویکرد کمک میکند سرمایه گذاریها به جای پراکنده شدن در بخشهای مختلف کارخانه، روی نقاطی متمرکز شوند که بیشترین تاثیر را بر خروجی نهایی دارند.
آیا خرید دستگاه جدید همیشه بهترین راه حل است؟
یکی از اشتباهات رایج در مواجهه با کاهش ظرفیت تولید، خرید دستگاه جدید پیش از بررسی دقیق فرآیند است.
فرض کنید یک خط تولید به دلیل توقفهای مکرر دستگاه مونتاژ، تنها ۵۰۰ قطعه در هر شیفت تولید میکند. اگر علت توقف، قرارگیری نامناسب قطعه، تنظیم دستی فیکسچر یا آماده نبودن مواد اولیه باشد، اضافه کردن یک دستگاه مشابه لزوماً مشکل را برطرف نمیکند.
حتی ممکن است با افزایش تعداد دستگاهها، موجودی قطعات نیمه ساخته بیشتر شود و هزینههای تولید افزایش پیدا کند.
پیش از خرید تجهیزات باید به این سوالات پاسخ داده شود:
- آیا دستگاه واقعاً از نظر ظرفیت پردازش محدودکننده است؟
- چه مقدار از زمان آن به دلیل توقف یا تنظیمات از دست میرود؟
- آیا با اصلاح فیکسچر یا مکانیزم تغذیه میتوان زمان سیکل را کاهش داد؟
- آیا امکان انتقال بخشی از عملیات به ایستگاه دیگر وجود دارد؟
- آیا ظرفیت ایستگاههای قبل و بعد از دستگاه برای افزایش تولید کافی است؟
- آیا میزان تقاضای بازار، افزایش ظرفیت را توجیه میکند؟
در صورتی که محدودیت اصلی با اصلاح تجهیزات موجود قابل رفع نباشد، ساخت دستگاه اختصاصی یا اضافه کردن ظرفیت موازی میتواند گزینه مناسبی باشد.
چه زمانی به بازطراحی یا راه اندازی خط تولید نیاز داریم؟
گاهی مشکل ظرفیت به یک دستگاه محدود نمیشود و مجموعهای از عوامل مانند چیدمان نامناسب، توالی غیراصولی عملیات، انتقال طولانی قطعات و عدم تناسب ظرفیت ایستگاهها باعث کاهش خروجی کل خط میشوند.
در چنین شرایطی، اصلاح یک دستگاه به تنهایی کافی نیست و باید فرآیند تولید به صورت یکپارچه بررسی شود. بازطراحی خط تولید به ویژه در شرایط زیر میتواند ضروری باشد:
- افزایش تیراژ مورد نیاز و ناتوانی خط فعلی در پاسخگویی به سفارشها
- اضافه شدن محصول جدید و نیاز به تغییر فرآیند تولید
- افزایش تعداد ایستگاهها بدون هماهنگی ظرفیت آنها
- نیاز به مکانیزه کردن چند عملیات متوالی
- محدودیت فضای کارخانه و ضرورت اصلاح چیدمان تجهیزات
- بالا بودن هزینه نیروی انسانی، جابهجایی و زمان انتظار در فرآیند موجود
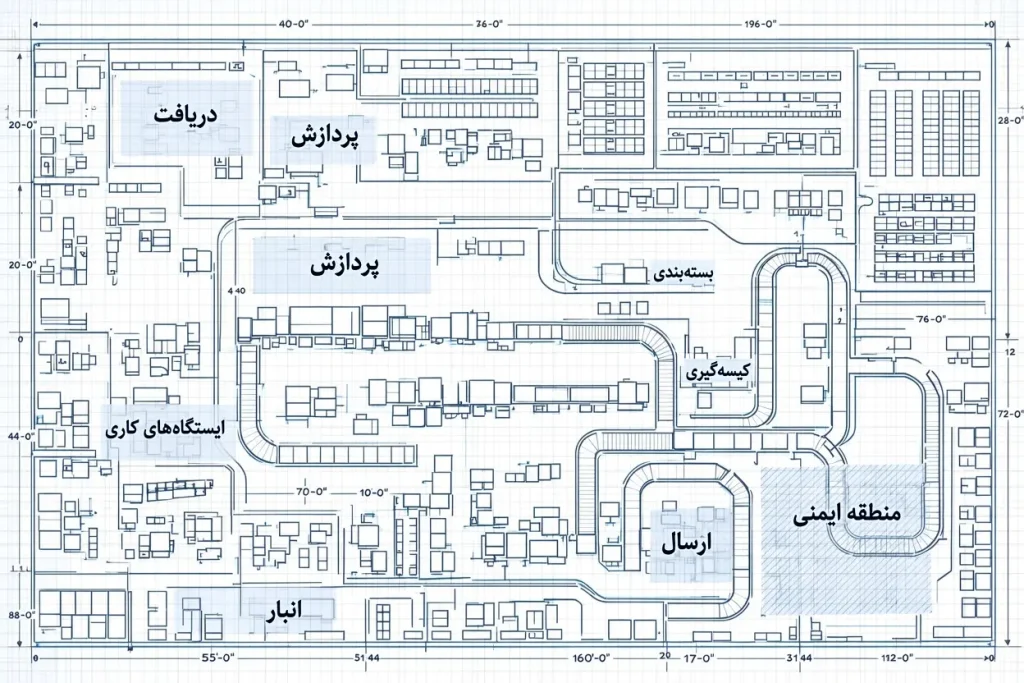
در این پروژهها باید تمام مراحل از ورود مواد اولیه تا خروج محصول نهایی بررسی شوند. تعیین ظرفیت مورد نیاز، انتخاب توالی عملیات، طراحی ایستگاههای کاری، انتخاب تجهیزات، سیستم انتقال قطعات و هماهنگی بین ماشینآلات از بخشهای مهم طراحی یک خط تولید کارآمد هستند.
جمع بندی
گلوگاه خط تولید نقطهای از فرآیند است که ظرفیت محدود آن، خروجی کل سیستم را تحت تاثیر قرار میدهد. به همین دلیل، افزایش سرعت دستگاههای غیرمحدودکننده یا اضافه کردن تجهیزات در بخشهای نامرتبط، لزوماً باعث افزایش تولید نهایی نخواهد شد.
برای رفع گلوگاه باید ابتدا ظرفیت واقعی ایستگاهها و زمان سیکل آنها بررسی شود، سپس با تحلیل صف قطعات، توقفات و جریان تولید، محدودیت اصلی شناسایی شود.
در بسیاری از موارد، اصلاح روش کار، کاهش زمان تنظیمات، بالانس خط و بهینه سازی تجهیزات موجود میتواند ظرفیت تولید را افزایش دهد. اما اگر محدودیت به دلیل ظرفیت فیزیکی یک فرآیند باشد، طراحی و ساخت دستگاه جدید یا بازطراحی بخشی از خط میتواند راهکار مناسبتری باشد.
میدیا ماشین با تمرکز بر طراحی و ساخت ماشینآلات سفارشی، تجهیزات مکانیزه و سیستمهای اتوماسیون صنعتی، میتواند در بررسی محدودیتهای فرآیند و ارائه راهکارهای مهندسی برای افزایش ظرفیت تولید و راه اندازی خط تولید متناسب با نیاز هر واحد صنعتی همکاری کند.
بدون دیدگاه