در تولید قطعات صنعتی، صرفا ساخت قطعه مطابق نقشه برای اطمینان از کیفیت آن کافی نیست. لازم است ابعاد، موقعیت سوراخها، شکل سطوح و ارتباط هندسی بخشهای مختلف قطعه نیز کنترل شود. این موضوع به ویژه در خطوط تولیدی که تعداد زیادی قطعه مشابه تولید میشود، اهمیت بیشتری دارد.
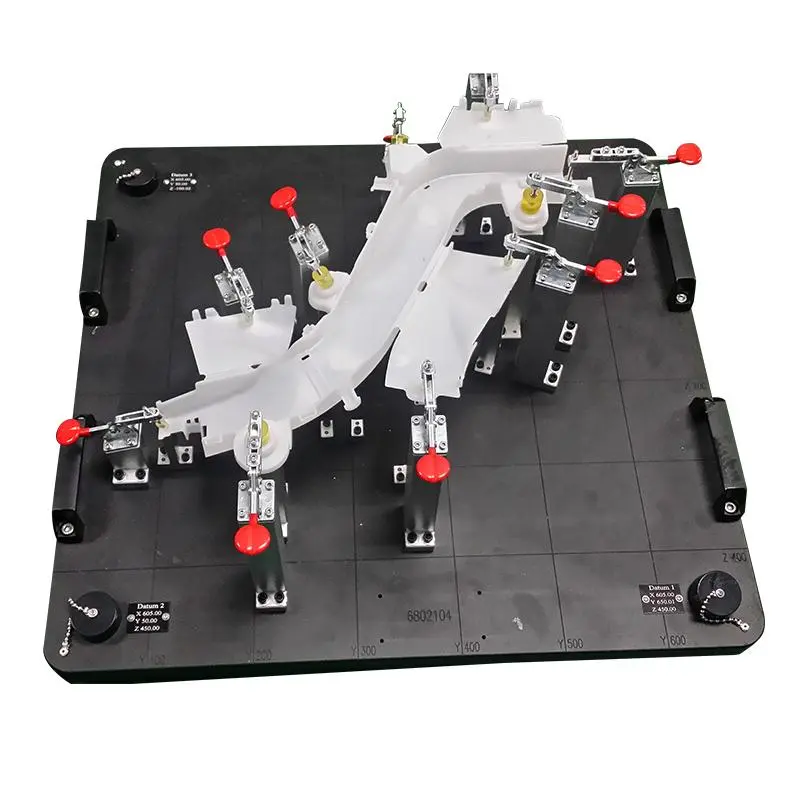
یکی از ابزارهایی که برای انجام سریع و تکرارپذیر این بازرسیها استفاده میشود، فیکسچر کنترلی (Checking Fixture) است. این ابزار قطعه را در موقعیتی مشخص و مطابق مبناهای تعریف شده در نقشه قرار میدهد تا امکان بررسی یک یا چند ویژگی هندسی فراهم شود.
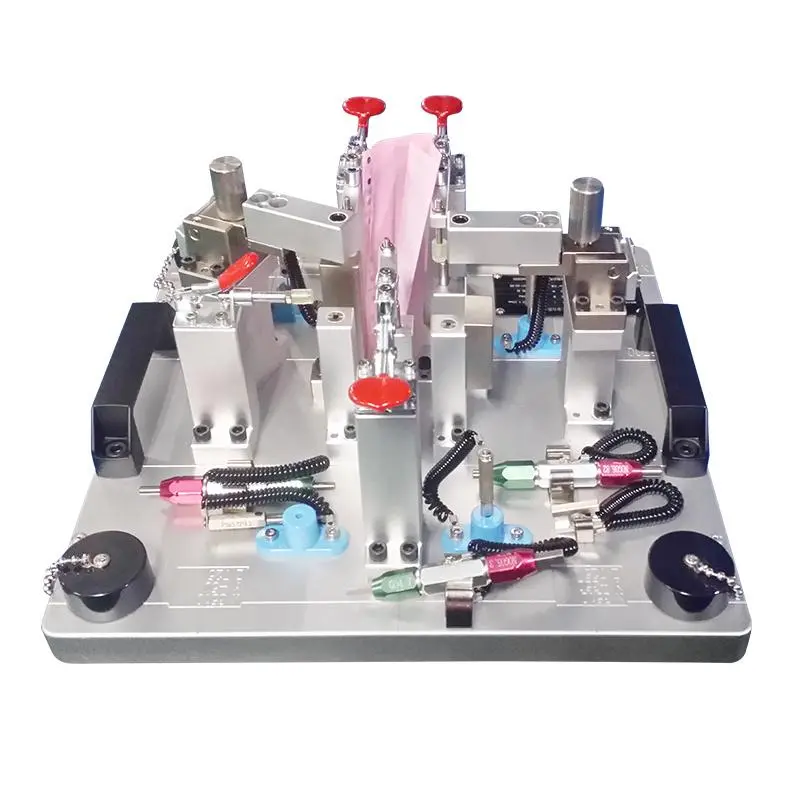
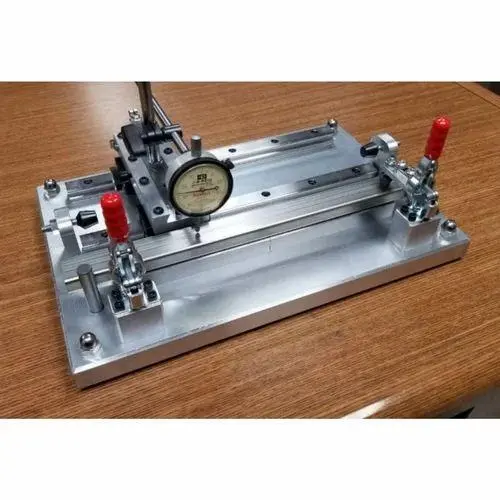
فیکسچر کنترلی ممکن است شامل پینهای موقعیت دهنده، تکیهگاهها، گیرهها، نشانگرهای اندازهگیری یا اجزای اختصاصی برای بررسی شکل و موقعیت قطعه باشد. طراحی آن به هندسه قطعه، تلرانسهای نقشه، روش بازرسی و سرعت موردنیاز در خط تولید بستگی دارد.
فیکسچر کنترلی چیست و چه کاربردی دارد؟
فیکسچر کنترلی ابزاری اختصاصی برای قرار دادن قطعه در یک وضعیت مرجع و بررسی ویژگیهای مشخص آن است. در این روش، قطعه ابتدا روی نقاط تکیهگاهی و موقعیت دهنده قرار میگیرد و سپس ویژگیهای موردنظر با استفاده از اجزای کنترلی فیکسچر بررسی میشوند.
برای مثال، در یک قطعه فلزی که چند سوراخ، سطح مبنا و لبه شکلدار دارد، اندازهگیری جداگانه هر ویژگی با ابزارهای دستی ممکن است زمانبر باشد. همچنین اگر قطعه در هر بار بازرسی به شکل متفاوتی قرار بگیرد، نتایج اندازهگیری نیز میتواند تغییر کند.
فیکسچر کنترلی با تکرارپذیر کردن نحوه استقرار قطعه، شرایط بازرسی را استاندارد میکند و امکان کنترل سریع چند ویژگی را در یک مرحله فراهم میسازد.
مهمترین کاربردهای فیکسچر کنترلی عبارتاند از:
- کنترل موقعیت و فاصله بین سوراخها
- بررسی شکل و انطباق سطوح با پروفیل موردنظر
- کنترل موقعیت قطعات نسبت به مبناهای تعریف شده در نقشه
- بررسی ابعاد و ویژگیهای هندسی قطعات مونتاژی
- کنترل قطعات پرسکاری شده، خمکاری شده، ریختهگری شده یا جوشکاری شده
- بازرسی تکراری قطعات در حین تولید یا در مرحله کنترل نهایی
البته همه فیکسچرهای کنترلی عملکرد یکسانی ندارند. بعضی از آنها فقط امکان قرار دادن صحیح قطعه و بررسی چند ویژگی را فراهم میکنند، در حالی که برخی دیگر به نشانگرهای اندازهگیری یا تجهیزات الکترونیکی مجهز هستند و اطلاعات عددی نیز ارائه میدهند.
اجزای اصلی فیکسچر کنترلی
اجزای فیکسچر بر اساس نوع قطعه و روش بازرسی انتخاب میشوند. در یک فیکسچر ساده ممکن است فقط چند تکیهگاه و پین وجود داشته باشد، اما فیکسچرهای پیچیدهتر به مجموعهای از اجزای دقیق و قابل تنظیم نیاز دارند.
۱. مبناها و تکیهگاهها
تکیهگاهها محل قرارگیری قطعه را مشخص میکنند و از جابهجایی ناخواسته آن هنگام بازرسی جلوگیری میکنند. انتخاب صحیح این نقاط اهمیت زیادی دارد؛ زیرا اگر قطعه در وضعیت مناسبی قرار نگیرد، ممکن است نتیجه کنترل با وضعیت واقعی قطعه در مونتاژ یا عملکرد نهایی آن مطابقت نداشته باشد.
نقاط استقرار باید با توجه به مبناهای نقشه و اصول صحیح موقعیت دهی انتخاب شوند، نه صرفا بر اساس سطوحی که دسترسی آسانتری دارند.
۲. پینهای موقعیت دهنده
پینها برای تعیین موقعیت قطعه، بهویژه در اطراف سوراخها و ویژگیهای مشخص، به کار میروند. بسته به طراحی، ممکن است از پینهای استوانهای، پینهای منشوری یا پینهای اختصاصی استفاده شود.
در طراحی پینها باید به تلرانس سوراخ، لقی موردنیاز، سهولت بارگذاری و احتمال گیر کردن قطعه توجه کرد. استفاده از پین نامناسب میتواند باعث ایجاد خطای بازرسی یا دشوار شدن استفاده از فیکسچر شود.
۳. گیرهها و مکانیزمهای نگهدارنده
گیرهها قطعه را در وضعیت تعیین شده نگه میدارند. نیروی نگهداری باید به اندازهای باشد که از حرکت قطعه جلوگیری کند، اما باعث تغییر شکل آن نشود.
این موضوع در قطعات نازک، قطعات ورقی و مجموعههای جوشکاری شده اهمیت بیشتری دارد؛ زیرا اعمال نیروی نامناسب ممکن است شکل قطعه را در زمان بازرسی تغییر دهد.
۴. اجزای اندازهگیری و کنترل
بسته به نیاز بازرسی، ممکن است از پینهای کنترلی، بلوکهای مرجع، نشانگرهای ساعتی، حسگرهای جابهجایی یا تجهیزات اندازهگیری دیجیتال استفاده شود.
در فیکسچرهای وصفی، نتیجه ممکن است به صورت قبول یا رد قطعه مشخص شود. در فیکسچرهای دادهبردار، امکان ثبت مقدار انحراف و مقایسه آن با محدوده مجاز نیز وجود دارد.
۵. بدنه و صفحه پایه
صفحه پایه، محل نصب اجزای فیکسچر را فراهم میکند و باید از استحکام و پایداری کافی برخوردار باشد. تغییر شکل پایه، لقی اتصالات یا جابهجایی اجزا در طول استفاده میتواند بر نتایج بازرسی اثر بگذارد.
جنس، ضخامت و ساختار پایه باید متناسب با ابعاد قطعه، دقت موردنیاز و شرایط استفاده انتخاب شود.
تفاوت فیکسچر کنترلی و گیج کنترلی چیست؟
اصطلاحات گیج کنترلی و فیکسچر کنترلی گاهی به جای یکدیگر استفاده میشوند، اما از نظر عملکرد همیشه یکسان نیستند.
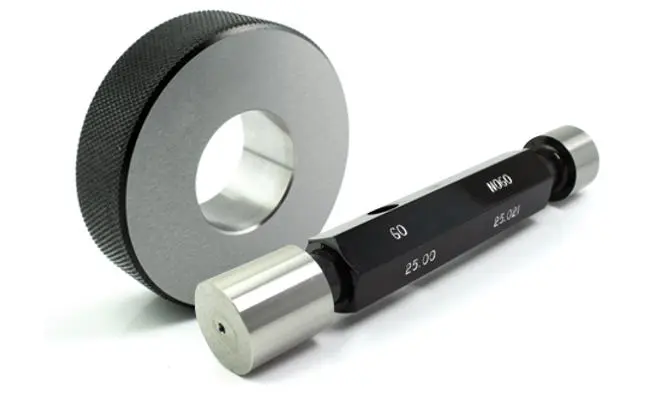
گیج کنترلی معمولا برای بررسی یک ویژگی یا مجموعه محدودی از ویژگیهای مشخص طراحی میشود. برای مثال، گیج برو نرو میتواند مشخص کند که قطر یک سوراخ یا شفت در محدوده مجاز قرار دارد یا خیر.
در مقابل، فیکسچر کنترلی معمولا قطعه را نسبت به مبناهای مشخص موقعیت دهی میکند و امکان بررسی چند ویژگی مرتبط را فراهم میسازد. این بررسی میتواند با پینها، سطوح مرجع، نشانگرهای اندازهگیری یا ابزارهای دیگر انجام شود.
برای روشنتر شدن تفاوت، جدول زیر را در نظر بگیرید:
|
معیار مقایشه |
گیج کنترلی |
فیکسچر کنترلی |
|---|---|---|
|
هدف اصلی |
کنترل یک ویژگی یا محدوده مشخص |
استقرار قطعه و کنترل چند ویژگی |
|
نحوه استفاده |
معمولا ساده و سریع |
نیازمند استقرار قطعه در وضعیت مرجع |
|
نوع کنترل |
اغلب قبول یا رد |
قبول یا رد، یا اندازهگیری انحراف |
|
اجزای متداول |
پین، پلاگ، رینگ یا سطوح کنترلی |
پایه، تکیهگاه، پین، گیره و اجزای اندازهگیری |
|
کاربرد نمونه |
کنترل قطر سوراخ یا رزوه |
کنترل موقعیت سوراخها و شکل قطعه نسبت به مبناها |
این تفاوت مطلق نیست. یک فیکسچر کنترلی میتواند از چند گیج اختصاصی تشکیل شده باشد و یک گیج نیز ممکن است برای کنترل چند ویژگی طراحی شود. معیار اصلی، وظیفه ابزار و روش کنترل تعریف شده برای آن است.
برای آشنایی بیشتر با انواع گیجها، مقاله گیج کنترلی چیست؟ را مطالعه کنید. همچنین در صورتی که کنترل قطر سوراخ یا شفت در یک محدوده مشخص مدنظر باشد، مقاله گیج برو نرو اطلاعات دقیقتری درباره این ابزار ارائه میدهد.
تفاوت فیکسچر کنترلی و فیکسچر تولیدی
هر فیکسچری برای کنترل کیفیت ساخته نمیشود. فیکسچرهای تولیدی و فیکسچرهای کنترلی ممکن است از نظر ظاهری شباهت زیادی داشته باشند، اما هدف طراحی آنها متفاوت است.
فیکسچر تولیدی برای نگهداری و موقعیت دهی قطعه هنگام عملیاتی مانند ماشینکاری، جوشکاری، مونتاژ یا سوراخکاری استفاده میشود. در این ابزار، عواملی مانند استحکام، دسترسی ابزار، سرعت بستن قطعه و ایمنی عملیات اهمیت زیادی دارند.
فیکسچر کنترلی با هدف بررسی انطباق قطعه با الزامات نقشه طراحی میشود. در اینجا، موقعیت مبناها، دقت اجزای کنترلی، تکرارپذیری استقرار و امکان تشخیص انحرافها اهمیت اساسی دارد.
ممکن است یک فیکسچر تولیدی دارای پینها یا سطوحی برای کنترل اولیه قطعه باشد؛ با این حال، وجود این اجزا به تنهایی به معنای مناسب بودن آن برای بازرسی دقیق نیست. اگر قرار است از فیکسچر برای تصمیمگیری درباره کیفیت قطعه استفاده شود، باید الزامات اندازهگیری و دقت آن نیز مشخص و ارزیابی شود.
اصول مهم در طراحی فیکسچر کنترلی
طراحی فیکسچر کنترلی نباید صرفا با الگوبرداری از شکل قطعه انجام شود. یک فیکسچر مناسب باید بتواند قطعه را به صورت تکرارپذیر مستقر کند و ویژگیهای مهم آن را مطابق الزامات نقشه بررسی کند.
توجه به مبناهای نقشه و تلرانسهای هندسی
در قطعاتی که تلرانسهای هندسی دارند، نحوه تعریف مبناها مستقیما بر روش بازرسی اثر میگذارد. برای مثال، کنترل موقعیت یک سوراخ نسبت به یک سطح مشخص با اندازهگیری فاصله آن از نزدیکترین لبه یکسان نیست.
بنابراین، طراحی فیکسچر باید با بررسی نقشه قطعه، مبناهای تعریف شده و تلرانسهای ابعادی و هندسی آغاز شود. در صورت نیاز، الزامات تلرانسگذاری هندسی (GD&T) نیز باید در طراحی اجزای کنترلی لحاظ شوند.
انتخاب روش صحیح استقرار قطعه
قطعه باید در هر بار بارگذاری در وضعیت مشخصی قرار بگیرد. نقاط تکیهگاهی و موقعیت دهنده باید به گونهای انتخاب شوند که قطعه به شکل پایدار مستقر شود و در عین حال، امکان بارگذاری و تخلیه آسان آن وجود داشته باشد.
در این مرحله باید به شکل قطعه، سطوح قابل اتکا، احتمال تغییر شکل و شرایط واقعی استفاده از ابزار توجه شود.
تعیین دقت موردنیاز
دقت فیکسچر باید با تلرانس ویژگیهایی که کنترل میشوند متناسب باشد. ساخت اجزای فیکسچر با دقت بالا به تنهایی کافی نیست؛ خطاهای ناشی از استقرار قطعه، لقی اتصالات، تغییر شکل، روش قرائت و شرایط محیطی نیز باید در نظر گرفته شوند.
به همین دلیل، دقت موردنیاز باید بر اساس نقشه و روش بازرسی تعیین شود و از ارائه یک عدد ثابت برای همه فیکسچرها خودداری شود.
سهولت استفاده در خط تولید
فیکسچر کنترلی باید با شرایط کاری اپراتور سازگار باشد. اگر قرار دادن قطعه، بستن گیرهها یا خواندن نتیجه دشوار باشد، احتمال خطای انسانی افزایش مییابد.
جهت بارگذاری، دسترسی به نقاط کنترل، نحوه مشخص شدن نتیجه و امکان خارج کردن قطعه باید از مراحل اولیه طراحی در نظر گرفته شوند.
امکان بررسی و نگهداری دورهای
اجزای کنترلی ممکن است در اثر استفاده مداوم دچار سایش، لقی یا آسیب شوند. طراحی مناسب باید امکان بررسی وضعیت اجزا و در صورت لزوم تعویض یا تنظیم آنها را فراهم کند.
همچنین باید مشخص باشد که فیکسچر چگونه بازرسی و در صورت نیاز کالیبره یا صحهگذاری میشود تا قابلیت اعتماد نتایج در طول زمان حفظ شود.
فیکسچر کنترلی در چه صنایعی استفاده میشود؟
فیکسچرهای کنترلی در صنایعی کاربرد دارند که کنترل تکراری ابعاد و شکل قطعات در آنها اهمیت دارد. نوع فیکسچر و اجزای آن به شکل قطعه، تیراژ تولید و الزامات کیفی هر صنعت وابسته است.
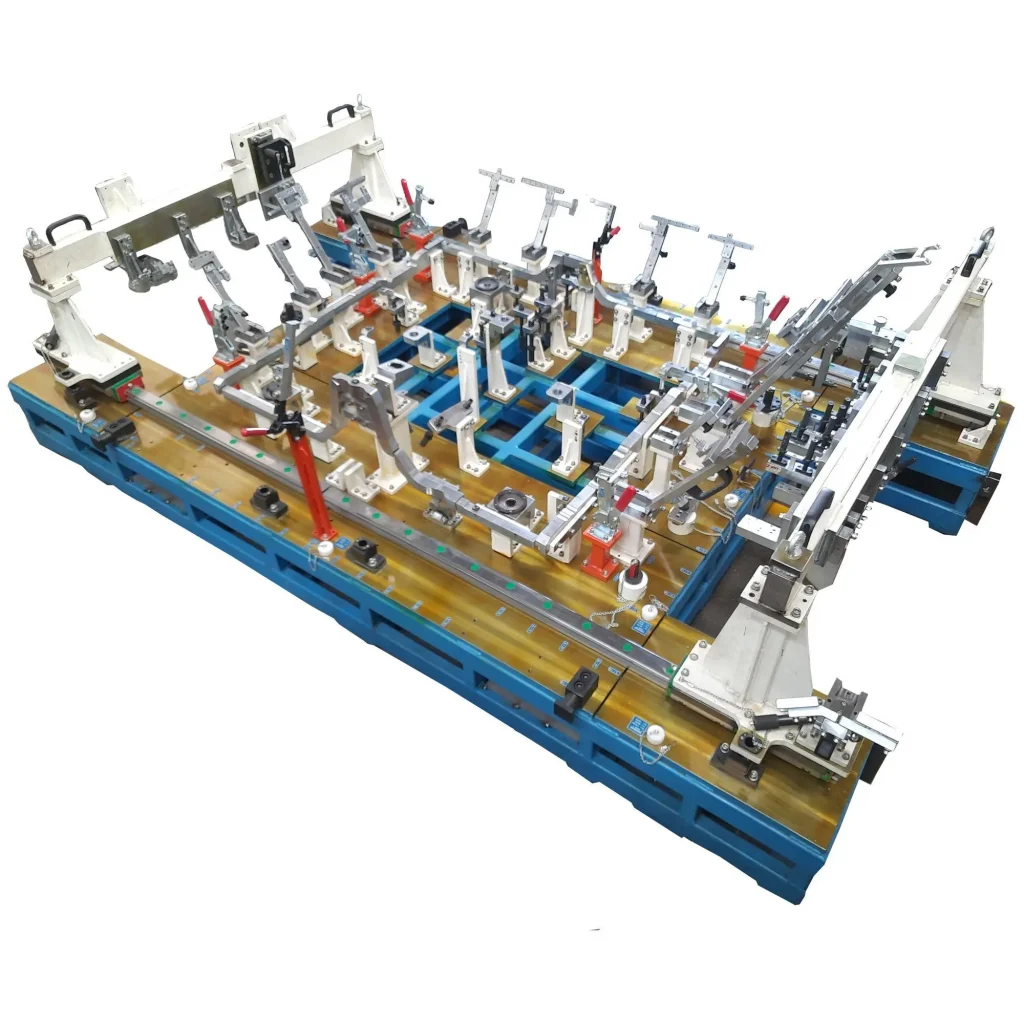
صنعت خودرو: برای کنترل قطعات پرسکاری شده، براکتها، قطعات بدنه، مجموعههای جوشکاری شده و موقعیت سوراخهای نصب.
صنایع فلزی و ماشینکاری: برای بررسی موقعیت سوراخها، فاصله سطوح، ابعاد مونتاژی و ویژگیهای هندسی قطعات ماشینکاری شده.
قطعات ریختهگری: برای کنترل ابعاد اصلی، موقعیت سطوح ماشینکاری شده و ویژگیهایی که بر مونتاژ یا عملکرد قطعه اثر دارند.
صنایع لوازم خانگی و تجهیزات صنعتی: برای بررسی تکرارپذیر بودن ابعاد قطعات ورقی، بدنهها، پایهها و مجموعههای مونتاژی.
در همه این موارد، هدف صرفا ساخت ابزاری متناسب با شکل قطعه نیست؛ فیکسچر باید ویژگیهای مهم و معیارهای پذیرش تعریف شده برای آن قطعه را به شکل قابل اعتماد بررسی کند.
چه زمانی به فیکسچر کنترلی اختصاصی نیاز داریم؟
اگر یک قطعه فقط یک سوراخ یا قطر مشخص دارد، ممکن است استفاده از یک گیج استاندارد یا اختصاصی کافی باشد. اما زمانی که چند ویژگی باید نسبت به مبناهای مشخص کنترل شوند، استفاده از فیکسچر کنترلی میتواند روش مناسبتری باشد.
برای مثال، اگر یک قطعه دارای چند سوراخ با موقعیتهای مشخص، سطوح مرجع و یک پروفیل پیچیده باشد، کنترل جداگانه هر ویژگی ممکن است زمان زیادی نیاز داشته باشد و خطای استقرار قطعه نیز بر نتیجه اثر بگذارد. در چنین شرایطی، فیکسچر اختصاصی میتواند چند مرحله کنترل را در یک روش استاندارد و تکرارپذیر ترکیب کند.
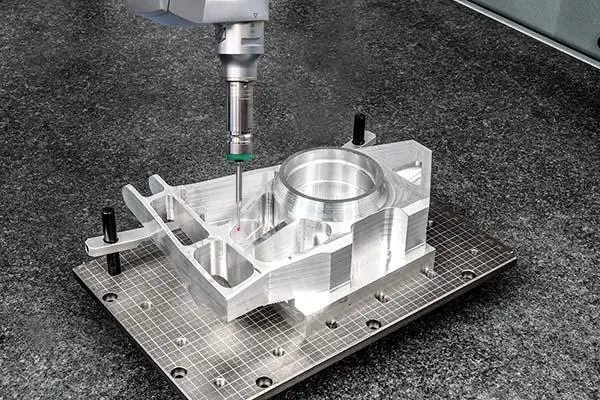
البته در مواردی که گزارش اندازهگیری کامل، تحلیل انحراف یا بررسی دقیق مختصات نقاط موردنیاز باشد، ممکن است استفاده از دستگاه اندازهگیری مختصاتی (CMM) یا تجهیزات دیگر مناسبتر باشد. فیکسچر کنترلی و دستگاه اندازهگیری مختصاتی لزوما جایگزین یکدیگر نیستند و انتخاب روش مناسب به هدف بازرسی بستگی دارد.
طراحی و ساخت فیکسچر کنترلی در میدیا ماشین
طراحی فیکسچر کنترلی باید از بررسی نقشه قطعه و مشخص کردن ویژگیهای مهم برای کنترل آغاز شود. پس از آن، روش استقرار قطعه، مبناها، اجزای کنترلی و دقت موردنیاز تعیین میشوند تا ابزار نهایی متناسب با شرایط واقعی تولید و بازرسی باشد.
در میدیا ماشین، خدمات طراحی و ساخت گیجها و فیکسچرهای کنترلی بر اساس نیاز قطعه و الزامات کنترل کیفیت انجام میشود. نوع ابزار میتواند از یک گیج اختصاصی ساده تا فیکسچری با چندین نقطه کنترل و اجزای اندازهگیری متفاوت باشد.
اگر برای قطعه تولیدی خود به ابزار اختصاصی برای کنترل ابعاد، موقعیت سوراخها یا تلرانسهای هندسی نیاز دارید، میتوانید جزئیات نقشه و ویژگیهای موردنظر برای بازرسی را بررسی کنید تا راهکار مناسب انتخاب شود.
برای آشنایی با این خدمات، به صفحه طراحی و ساخت گیجها و فیکسچرهای کنترلی مراجعه کنید.

بدون دیدگاه